 EN
Výroba spolehlivé vodotěsné tašky vyžaduje precizní inženýrské řešení a pokročilé techniky těsnění, které výrazně přesahují běžné šití látek. Významní dodavatelé v tomto odvětví přijali vysokofrekvenční svařování jako hlavní metodu vytváření švů odolných vůči extrémnímu působení vlhkosti, tlaku i environmentálnímu namáhání. Tato technologie mění způsob, jakým jsou vodotěsné tašky vyráběny, a zajišťuje, že cestovatelé i profesionálové mohou své vybavení spolehlivě používat za nepříznivých podmínek. Pochopení svařovacího procesu, který stojí za vodotěsnou taškou, poskytuje vhled do toho, proč je kvalita rozhodující, a co odlišuje vysoce kvalitní tašky od běžných alternativ.

Vysokofrekvenční svařování se stalo standardním přístupem pro výrobce, kteří chtějí vyrobit vodotěsnou sportovní tašku splňující mezinárodní normy odolnosti. Na rozdíl od tradičních metod používajících jehlu a nit vytváří svařování trvalou molekulární vazbu mezi materiály, čímž eliminuje mikroprostory, kterými by mohla pronikat voda. Tento proces vyžaduje specializované zařízení, vyškolené operátory a přísné protokoly kontroly kvality. Tento článek zkoumá, jak dodavatelé provádějí vysokofrekvenční sváření švů, jaké technické specifikace jsou zapojeny a proč je tato výrobní metoda nezbytná pro vytvoření vodotěsné sportovní tašky, která spolehlivě funguje v reálných podmínkách.
Základy vysokofrekvenčního svařování pro vodotěsné sportovní tašky
Jak vysokofrekvenční energie vytváří utěsněné švy
Svařování vysokou frekvencí funguje tak, že na termoplastické materiály působí rádiové frekvenční energie, která vyvolá teplo a sloučí vrstvy bez ohrožení jejich strukturální integrity. Při výrobě vodotěsného kufříku používají výrobci elektromagnetické vlny o frekvencích mezi 13,56 a 27,12 megahertz přímo na rozhraní materiálů. Tato energie excituje molekulární řetězce v polyesterových a polyuretanových povlacích, čímž vznikne lokální tavení, které spojí sousední vrstvy do jednoho nepřerušeného těsnění. Tento proces vytvoří šev vodotěsného kufříku, který je pevnější než samotný okolní materiál, a proto je spoj nejméně pravděpodobným místem poruchy během použití.
Přesnost vysokofrekvenčního svařování ji odlišuje od lepení nebo ultrazvukových metod. Aby vodotěsná cestovní taška dosáhla skutečné vodotěsnosti, musí každý milimetr švu dosáhnout úplné molekulární fúze bez propálení látky. Obsluha používá nástroje s regulací tlaku a pečlivě nastavené doby působení, aby kontrolovala hloubku a konzistenci. Výsledná vodotěsná cestovní taška vykazuje rovnoměrnou kvalitu švů u tisíců kusů a splňuje toleranční specifikace, které vyžadují přísné systémy kvality.
Příprava materiálu před svařováním
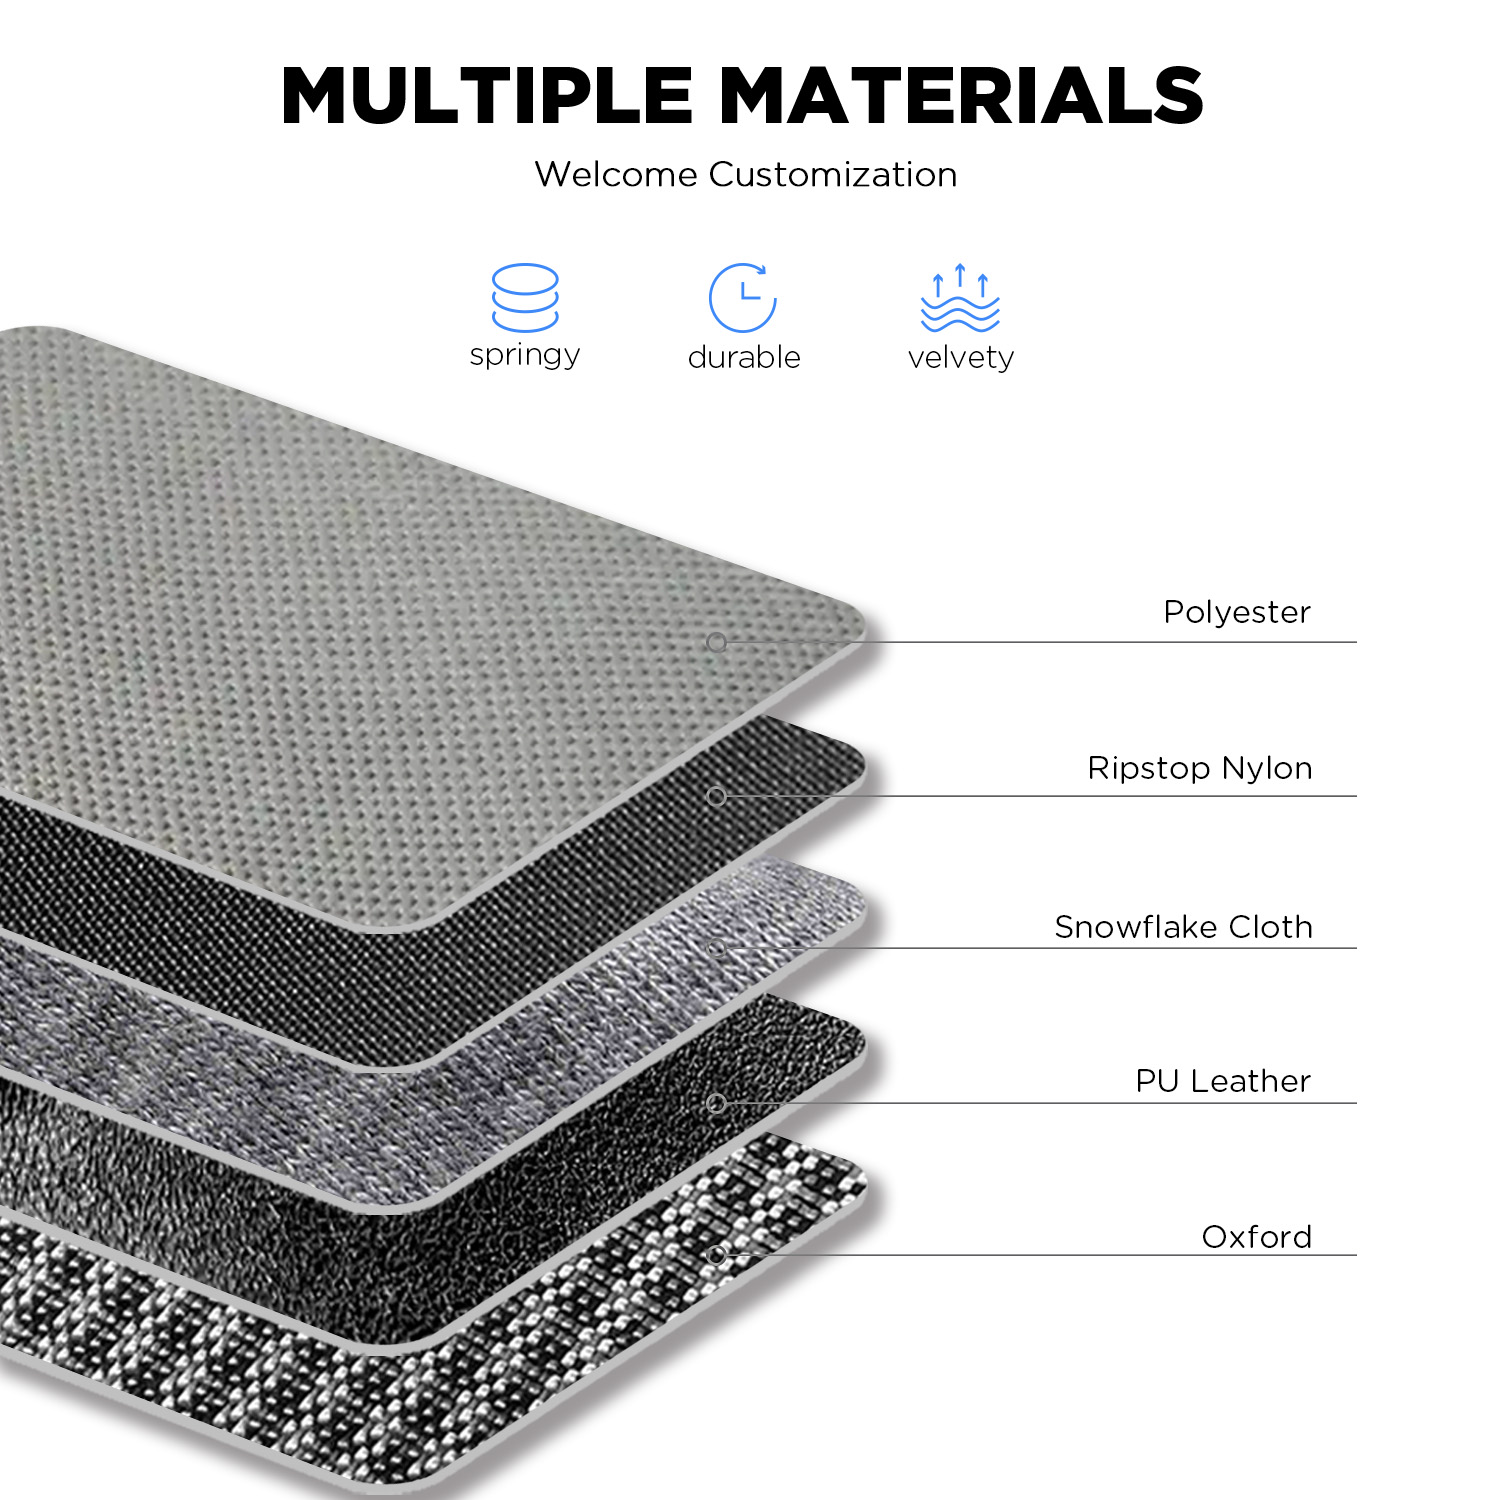
Než začne jakékoliv svařování, dodavatelé připravující vodotěsný kufřík musí materiály připravit s mimořádnou péčí. Vnější látka je obvykle polyester obarvený ve vodním roztoku a potažený polyuretanem nebo PVC, aby vznikla vrstva zabraňující průniku vody. Vnitřek může být z nylonu nebo bavlněné plátna pro zajištění odolnosti a pohodlí. Oba materiály musí být dokonale čisté, bez olejů, prachu a vlhkosti, protože nečistoty narušují proces svařování a oslabují švy vodotěsného kufříku. Výrobci používají specializované čisticí systémy a prostředí s regulovanou vlhkostí, aby zajistili stálou kvalitu materiálů.
Látka musí být také umístěna s přesností na milimetr, než se elektroda pro svařování dotkne jejího povrchu. Výrobce vodotěsných kufříků typu duffel používá automatické systémy pro podávání materiálu nebo zkušené ruční umísťování, aby zajistil, že šev probíhá přesně tam, kde to vyžadují konstrukční specifikace. Jakékoli nesrovnání má za následek buď neúplné uzavření, nebo nechtěné poškození materiálu. Výrobci vysoce kvalitních vodotěsných kufříků typu duffel využívají systémy řízené vizuálním rozpoznáním, které ověřují umístění materiálu ještě před zahájením procesu svařování, čímž zaručují, že každý dokončený kufřík splňuje konstrukční požadavky.
Proces vysokofrekvenčního svařování pro vytváření švů
Konfigurace zařízení a provozní parametry
Moderní svařovací stroj vysoké frekvence pro výrobu vodotěsného kufříku se skládá ze zdroje napájení, komory dielektrického ohřevu, tlakového systému a chladicího mechanismu. Zdroj napájení generuje stálou energii rádiové frekvence, obvykle v rozsahu 2 až 5 kW pro výrobu kufříků. Komora dielektrického ohřevu obsahuje svařovací elektrodu tvarovanou tak, aby odpovídala požadovanému profilu švu. U vodotěsného kufříku jsou elektrody často tvarovány tak, aby vytvořily zesílené švy v místech namáhání, jako jsou rohy a připojení popruhů, čímž poskytují konstrukční podporu tam, kde je kufřík vystaven nejvyššímu namáhání.
Tlak použitý při svařování přímo ovlivňuje kvalitu švu vodotěsného batohu. Příliš malý tlak zanechává mezery; nadměrný tlak spálí materiál a oslabí látku. Dodavatelé obvykle používají tlak od 100 do 300 liber, v závislosti na tloušťce materiálu a době svařování. Doba setrvání – doba, po kterou elektroda zůstává v kontaktu s materiálem – se u vodotěsného batohu pohybuje mezi 0,5 a 3 sekundami a liší se podle složení materiálu a šířky švu. Obsluha tyto parametry neustále sleduje a nastavení upravuje, aby zajistila konzistenci během celé výrobní série.
Chlazení a utvrzení svaru
Po stažení svařovací elektrody musí nově utěsněný vodotěsný zipovací pytel vychladnout za řízených podmínek, aby se dosáhlo maximální pevnosti. Většina výrobců používá chlazení vzduchem nebo nástroje s vodním chlazením k rychlému snížení teploty svařované oblasti, čímž umožní tuhnutí termoplastického spoje bez deformace. Během této fáze dochází u švu vodotěsného zipovacího pytlu k rychlé molekulární rekristalizaci, která zajistí pevné spojení roztavených částí. Předčasné odstranění nebo ohýbání během chlazení ohrožuje celistvost vodotěsného zipovacího pytlu, proto mnoho dodavatelů využívá automatické manipulační systémy, které udržují dokončené švy po svaření 10 až 30 sekund v klidu.
Některé pokročilé výrobce používají sekundární chladicí systémy, které cirkulují chlazenou vodu přes elektrodu nebo stlačovací desky, čímž zrychlují výrobní cyklus vodotěsných kufříků a zároveň zlepšují kvalitu švů. Tato technika je zvláště užitečná při výrobě vodotěsných kufříků s rozsáhlým šitím, kde vyžaduje objem výroby vyšší propustnost. Řízené chlazení zajistí, že vodotěsný kufřík zachová rozměrovou stabilitu a že šev zůstane dostatečně pružný pro skutečné použití, aniž by se stal křehkým nebo náchylným k praskání v průběhu času.
Ověřování kvality a testování výkonu
Metody kontroly svařovaných švů
Kontrola kvality vodotěsného taštičkového pytle začíná ihned po svařování, kdy operátoři provádějí vizuální kontrolu povrchových vad, spálenin nebo neúplného svaru. Každý vodotěsný taštičkový pytel je podroben ověření rozměrů, aby se zajistilo, že švy odpovídají technickým výkresům. Pokročilí dodavatelé používají automatické optické systémy, které pořizují fotografie každého švu vodotěsného taštičkového pytle a porovnávají je s referenčními standardy, přičemž odchylky jsou označeny pro další posouzení člověkem. Tento dvouvrstvý přístup k inspekci zachycuje vady ještě před tím, než dosáhnou zákazníků, a tak chrání jak reputaci značky, tak bezpečnost koncových uživatelů.
Ničivé zkoušky doplňují vizuální kontrolu ověřením strukturální integrity vodotěsného kufříku v náhodných intervalech. Týmy pro kontrolu kvality z výrobních šarží odebírají vzorky švů a provádějí odtrhové zkoušky, při nichž měří sílu potřebnou k oddělení svařených vrstev. Šev vodotěsného kufříku, který byl správně vyroben, obvykle vyžaduje k roztažení 10 až 20 liber síly na palec – což je výrazně vyšší hodnota než pevnost okolního materiálu. Při zkouškách na prasknutí se do vodotěsného kufříku zevnitř přivádí tlak, čímž se simulují extrémní zatěžovací podmínky a ověřuje se, že svařené rohy a švy zůstávají nepoškozené bez prasknutí nebo netěsnosti.
Ověření odolnosti proti vodě
Každá výrobní dávka vodotěsného kufříku je podrobena ponořovacímu testu, aby se ověřila skutečná odolnost proti vodě. Vzorové kufříky jsou naplněny suchým materiálem, uzavřeny a ponořeny do vody po dobu několika hodin – obvykle 24 až 48 hodin. Po vytažení z vody se obsah prozkoumá na přítomnost vlhkosti, čímž se potvrzuje, že konstrukce vodotěsného kufříku a kvalita svařování skutečně brání pronikání vody. Dodavatelé často tento test provádějí za zvýšené teploty a tlaku, které přesahují běžné podmínky použití, a tím zajišťují bezpečnostní rezervu u záruky výkonu vodotěsného kufříku.
Některé výrobce používají testování solným mlhami a expozici UV záření k ověření, že vodotěsná taška zůstává vodotěsná i po dlouhodobém působení environmentálních faktorů. Tyto urychlené stárnutí simulují měsíce reálného vystavení během několika dnů a odhalují možné degradace materiálů nebo švů vodotěsné tašky. Výrobci vyšší kvality uchovávají dokumentaci testů pro každou výrobní dávku, čímž prokazují soulad s mezinárodními standardy, jako je ISO 2880, nebo vojenskými specifikacemi, jako je MIL-D-3286, a poskytují zákazníkům ověřenou jistotu při investici do vodotěsné tašky.
Proč je vysokofrekvenční svařování důležité pro Vodotěsná taška Spolehlivost
Výhody oproti tradičním metodám uzavírání
Tradiční šité švy vytvářejí průnikové body, kde může voda proniknout do vodotěsného batohu, což činí vysokofrekvenční svařování lepší volbou pro ochranu před vlhkostí. Lepení vyžaduje pečlivou přípravu povrchu a může se degradovat při expozici UV záření nebo extrémním teplotám; vodotěsný batoh uzavřený pouze lepidlem zřídka udržuje svou celistvost déle než 2 až 3 roky. Naopak svařené švy vytvářejí trvalé molekulární vazby, které se v průběhu času posilují, jak se termoplast plně krystalizuje. Vodotěsný batoh vyrobený vysokofrekvenčním svařováním obvykle udržuje plnou odolnost proti vodě po dobu 5 až 10 let aktivního používání, což jej činí pro zákazníky výhodnější volbou navzdory vyšším počátečním výrobním nákladům.
Rychlost a škálovatelnost svařování vysokou frekvencí činí tento proces ekonomicky životaschopný pro výrobu vodotěsného kufříku za konkurenceschopné ceny. Na rozdíl od ručního stehování nebo složitých lepicích procesů lze zařízení pro svařování automatizovat, čímž se snižují náklady na práci a zvyšuje se konzistence. Jeden operátor může dohlížet na více svařovacích stanic, přičemž každá z nich denně vyrobí 50 až 100 dokončených kusů vodotěsného kufříku. Tato účinnost umožňuje výrobcům investovat do opatření pro kontrolu kvality, která dále odlišují jejich nabídku vodotěsných kufříků od levnějších alternativ.
Přizpůsobení a pokročilé aplikace
Moderní vodotěsná taška dodavatelé používají programovatelné konfigurace elektrod k vytváření specializovaných ševních vzorů, které řeší konkrétní případy použití. Zesílené rohové švy brání praskání způsobenému namáháním v místech, kde je vodotěsný duffelový pytel opakovaně ohýbán. Prodloužené švy podél zón nesoucích zátěž přidávají konstrukční podporu bez zvyšování hmotnosti. Někteří výrobci integrují do designu vodotěsného duffelového pytle uzavřené oddíly svařováním vnitřních přepážek, čímž vznikají vodotěsné úložné prostory pro elektroniku nebo dokumenty při zachování celkové kapacity pytle. Tato flexibilita při aplikaci svařování ukazuje, proč se technologie vysokofrekvenčního svařování stala průmyslovým standardem pro výrobu vysoce kvalitních vodotěsných duffelových pytlů.
Dodavatelé vodotěsných vojenských a výpravních tašek často používají dvojité uzavřené švy, přičemž elektrodu pro svařování aplikují dvakrát podél kritických hran, aby zaručili naprostou vodotěsnost. I když to prodlouží výrobní dobu, výsledkem je vodotěsná taška schopná odolat dlouhodobému ponoření pod vodu nebo extrémním srážkám. Průmysloví a komerční uživatelé – od stavebních týmů po týmy pro nouzové zásahy – spoléhají na tento stupeň spolehlivosti, což činí investici do pokročilé technologie svařování pro dodavatele zaměřené na tyto náročné trhy nezbytnou.
Často kladené otázky
Jakou teplotu dosáhne šev vodotěsné tašky během vysokofrekvenčního svařování?
Během svařovacího procesu dosahuje rozhraní mezi materiály v nepromokavém kufříku teploty mezi 200 a 300 stupni Fahrenheita, což závisí na nastavení výkonu a složení materiálů. Toto teplo je dostatečné k roztavení termoplastického povlaku bez poškození podkladové polyesterové nebo nylonové látky. Chladicí fáze nepromokavého kufříku je kritická, protože umožňuje roztavenému materiálu ztuhnout do silné a trvalé spojky. Obsluha sleduje teplotu pomocí termografického snímkování nebo odporových senzorů a upravuje výstupní výkon, aby zajistila konzistenci po celé výrobní lince pro nepromokavé kufříky.
Lze opravit svařený šev nepromokavého kufříku v případě jeho selhání?
Ve většině případů nelze poškozený šev vodotěsného plátěného pytle úplně obnovit na původní pevnost pomocí tradičních metod opravy, i když dočasné opravy jsou možné. Pokud se u vodotěsného plátěného pytle objeví malá netěsnost, uživatelé mohou jako dočasnou opatření použít vodotěsné těsnění nebo speciální textilní lepidlo. Definitivní oprava však vyžaduje opětovné svaření kvalifikovaným technikem, který má přístup ke stejnému zařízení pro vysokofrekvenční svařování, jaké se používá během výroby. Proto výrobci vysoce kvalitních vodotěsných plátěných pytlů nabízejí prodlouženou záruku a služby oprav, aby zákazníci mohli poškození rychle a profesionálně napravit místo toho, aby se pokoušeli o domácí opravy, které mohou pytel dále poškodit.
Jak zajišťují dodavatelé konzistentní kvalitu svařování při velkých výrobních šaržích vodotěsných plátěných pytlů?
Konzistentní kvalita při výrobě vodotěsného batohu vyžaduje sledování v reálném čase, pravidelnou kalibraci zařízení a statistickou regulaci procesu. Dodavatelé zaznamenávají každý parametr – výkon, tlak, dobu působení a teplotu elektrod – pro každý vyrobený vodotěsný batoh, čímž vytvářejí digitální záznam, který lze dohledat podle konkrétního data výroby a sériového čísla. Automatické inspekční systémy pořizují fotografie každého švu vodotěsného batohu a porovnávají je s definovanými hranicemi kvality. Pravidelná údržba brání posunu zařízení a periodická znovukalibrace zajistí, že vodotěsný batoh splňuje specifikace po celou dobu výrobního cyklu. Tento datově řízený přístup umožňuje výrobcům identifikovat trendy ještě před tím, než se kvalitní degradace stane viditelnou, a tak chrání integritu každého vodotěsného batohu opouštějícího výrobní zařízení.