 EN
Luotettavan vesitiukkuun duffletässin valmistaminen vaatii tarkkaa insinööritaitoa ja edistyneitä tiivistystekniikoita, jotka menevät paljon pidemmälle kuin tavallinen kankaan ompelu. Alan johtavat toimittajat ovat ottaneet käyttöön korkeataajuushitsauksen pääasiallisena menetelmänä saumojen tekemiseen, jotta ne kestävät äärimmäistä kosteuden altistumista, painetta ja ympäristöstressiä. Tämä teknologia muuttaa vesitiukkuisten duffletässien tuotantotapaa ja varmistaa, että matkailijat ja ammattilaiset voivat luottaa varusteisiinsa vaativissa olosuhteissa. Vesitiukkuisen duffletässin hitsaustekniikan ymmärtäminen antaa näkemystä siihen, miksi laatu on tärkeää ja mitä erottaa huippulaatuiset tähän tyyppiset tavarat tavallisista vaihtoehdoista.

Korkeataajuus hitsaus on muodostunut standardimenetelmäksi valmistajille, jotka haluavat tuottaa vesitiukkuja duffeleita, jotka täyttävät kansainväliset kestävyysstandardit. Perinteisten neula- ja langamenetelmien sijaan hitsaus luo pysyvän molekyylibondin materiaalien välille, mikä poistaa mikro-aukot, joista vesi voi tunkeutua sisään. Menetelmä vaatii erityisvarusteita, koulutettuja operaattoreita ja tiukkoja laadunvalvontaprotokollia. Tässä artikkelissa käsitellään, miten toimittajat toteuttavat korkeataajuus saumahitsausta, mihin teknisiin eritelmäihin menetelmä perustuu ja miksi tämä valmistustapa on välttämätön luotettavan vesitiukkuisen duffelin luomiseksi todellisissa käyttötilanteissa.
Korkeataajuus hitsauksen perusteet vesitiukkuille duffeleille
Kuinka korkeataajuusenergia luo tiukat saumat
Korkeataajuushitsaus toimii soveltamalla radiotaajuusenergiaa termoplastisiin materiaaleihin, mikä tuottaa lämpöä, joka yhdistää kerrokset ilman rakenteellisen eheytetyn vaarantamista. Kun valmistajat tuottavat vedenpitävää duffelepussia, he soveltavat sähkömagneettisia aaltoja taajuuksilla 13,56–27,12 megahertsiä suoraan materiaalin rajapintaan. Energia herättää molekulaarisia ketjuja polyesteeri- ja polyuretaanipinnoitteissa, mikä aiheuttaa paikallisesti sulamista ja siten yhdistää vierekkäiset kerrokset yhdeksi jatkuvaksi tiivistykseksi. Tämä prosessi tuottaa vedenpitävän duffelepussin saumojen, jotka ovat vahvempia kuin ympäröivä materiaali itse, mikä tekee liitoksesta käytön aikana epätodennäköisimmän pettämisen kohdan.
Korkeataajuus hitsaamisen tarkkuus erottaa sen liimaamisesta tai ultraäänimenetelmistä. Vesitiukkuun duffeleen säkkii saavuttaakseen todellisen vesitiukkuuden jokaisen sauman millimetri on saavutettava täydellinen molekulaarinen yhdistäminen ilman kudoksen läpipolttoa. Käyttäjät käyttävät painetta säädettävää työkaluista ja huolellisesti kalibroituja pysähtymisaikoja syvyyden ja tasaisuuden hallitsemiseen. Tuloksena oleva vesitiukku duffeleen säkki osoittaa yhtenäistä saumanlaatua tuhansissa yksiköissä, täyttäen tiukat toleranssispesifikaatiot, joita ankara laatumääritysjärjestelmä vaatii.
Materiaalin valmistelu hitsaamisen ennen
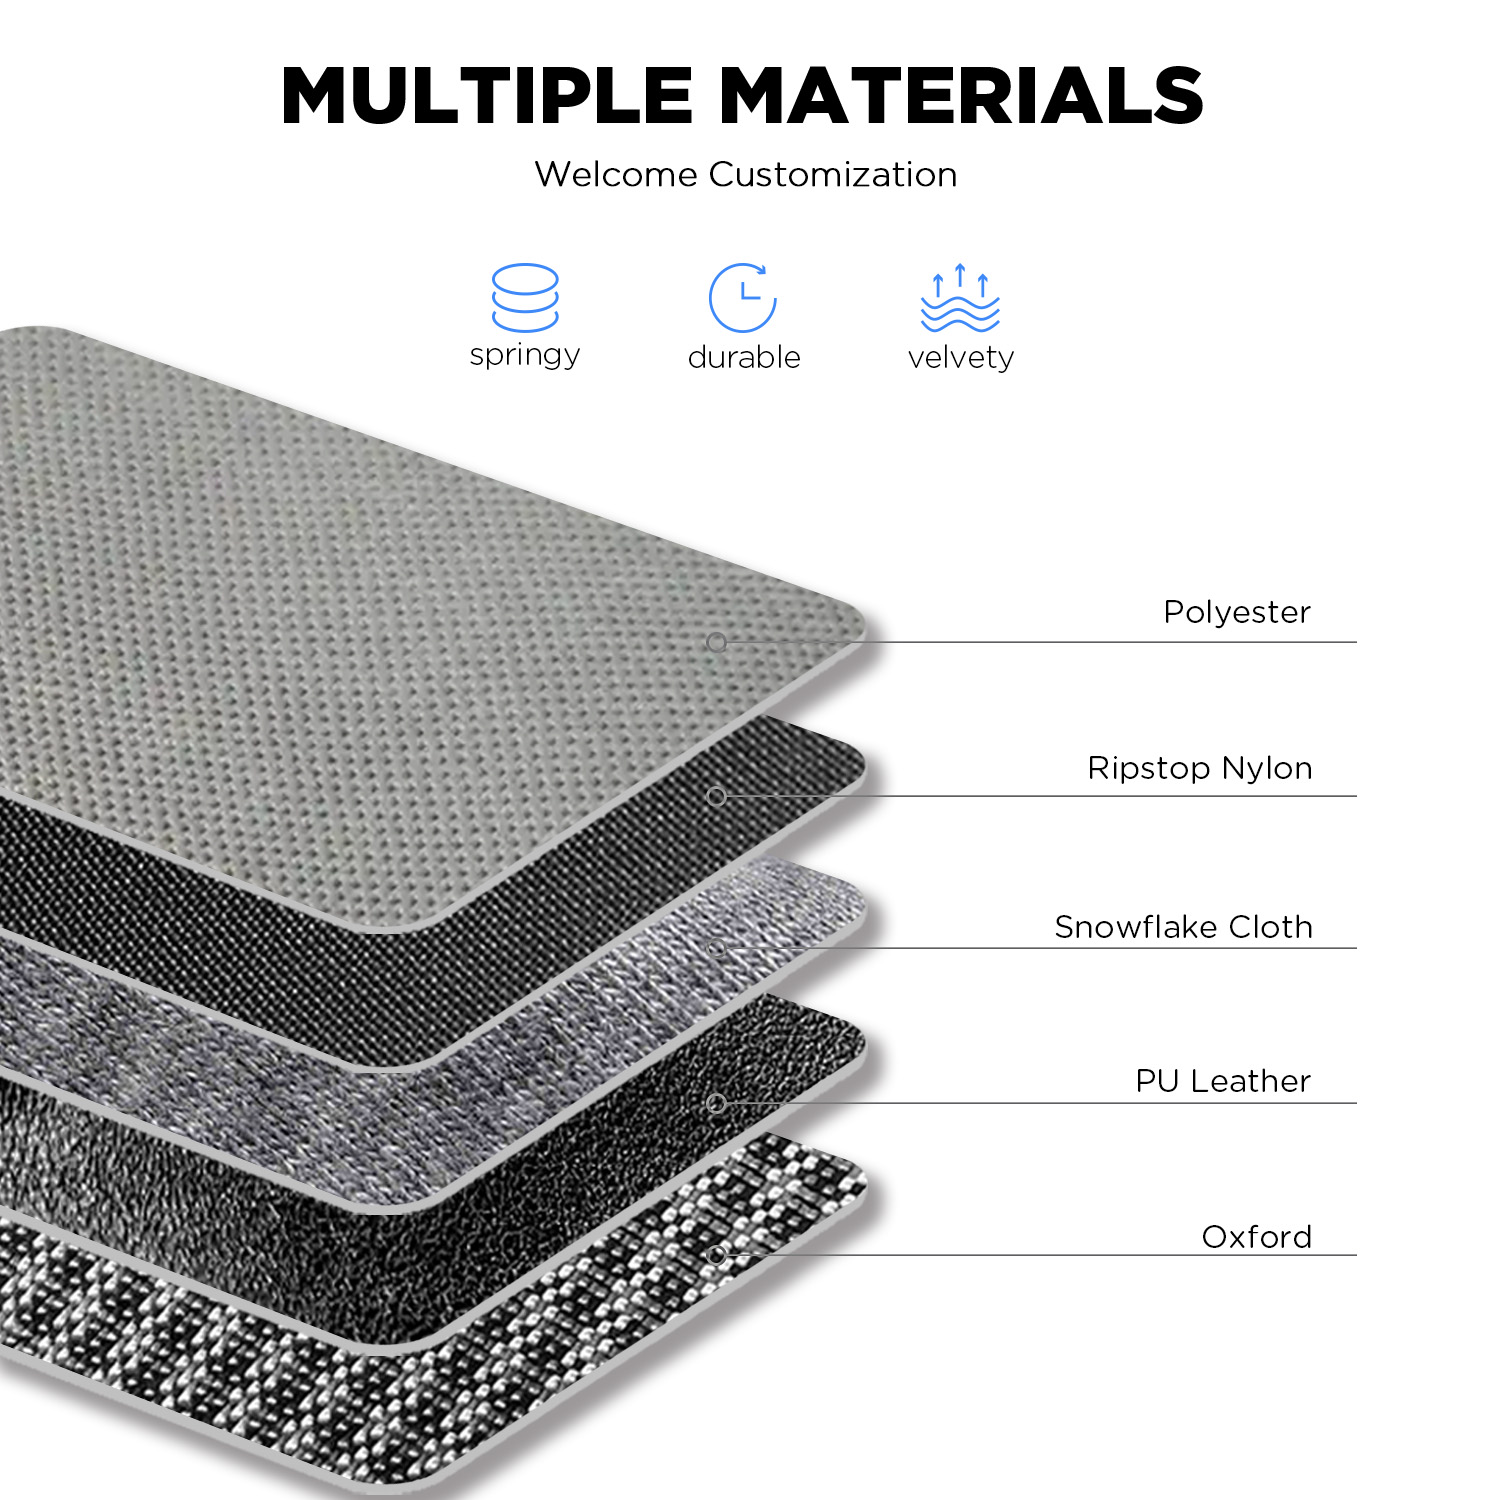
Ennen kuin mitään hitsausta aloitetaan, toimittajien, jotka valmistavat vedenpitäviä duffeleita, on valmisteltava materiaalit erinomaisen huolellisesti. Ulkopinta-aine on yleensä ratkaisulla väritetty polyesteeri, joka on pinnoitettu polyuretaanilla tai PVC:llä luodakseen vedenestoisen kerroksen. Sisäpuoli voi olla kestävyyden ja mukavuuden vuoksi nyloni- tai puuvillakankaasta. Molempien materiaalien on oltava täysin puhtaita, öljyjen, pölyn ja kosteuden vapaana, sillä epäpuhtaudet häiritsevät hitsausta ja heikentävät vedenpitävän duffelin saumaa. Valmistajat käyttävät erityisiä puhdistusjärjestelmiä ja kosteusohjattuja ympäristöjä materiaalien yhdenmukaisuuden varmistamiseksi.
Kangaspätkän on myös sijoitettava millimetritarkasti ennen kuin hitsauselektrodi koskettaa sitä. Vesitiukkaa dufflet-laukkua valmistava yritys käyttää automatisoituja syöttöjärjestelmiä tai taitavaa käsikäsittelyä varmistaakseen, että sauman viiva kulkee täsmälleen siellä, missä suunnitteluspesifikaatiot vaativat. Mikään epätarkkuus ei ole sallittu, sillä se johtaa joko epätäydelliseen tiukentamiseen tai haluttomasti aiheutettuun materiaalivaurioon. Korkealaatuiset vesitiukat dufflet-laukut valmistavat yritykset käyttävät näköohjattuja järjestelmiä, jotka tarkistavat materiaalin sijoittelun ennen hitsausta, mikä takaa, että jokainen valmis laukku täyttää suunnittelustandardit.
Korkeataajuushitsausmenetelmä saumojen muodostamiseen
Laitteiston konfiguraatio ja käyttöparametrit
Moderni korkeataajuushitsauskone vesitiukkojen duffeleiden valmistukseen koostuu teholähteestä, dielektrisestä lämmityskammiosta, painojärjestelmästä ja jäähdytysmekanismista. Teholähde tuottaa tasaisesti radioaaltaajuista energiaa, yleensä 2–5 kilowatin teholla pussien valmistukseen. Dielektrinen lämmityskammio sisältää hitsauselektrodin, jonka muoto on suunnattu vastaamaan haluttua saumaprofiilia. Vesitiukkojen duffeleiden valmistuksessa elektrodit ovat usein muokattu luomaan vahvistettuja saumoja rasituspisteisiin, kuten kulmiin ja kahvojen kiinnityksiin, mikä lisää rakenteellista tukea siellä, missä pussi kokee suurimman rasituksen.
Hitsausprosessissa käytetty paine vaikuttaa suoraan vedenpitävän dufflen tukin saumojen laatuun. Liian pieni paine jättää aukkoja, kun taas liian suuri paine polttaa materiaalin läpi ja heikentää kudosta. Toimittajat käyttävät yleensä 100–300 naulaa painetta riippuen materiaalin paksuudesta ja hitsausajasta. Kylmennysaika – eli aika, jonka aikana elektrodi on kosketuksissa materiaaliin – vaihtelee 0,5–3 sekuntia vedenpitävän dufflen tukille riippuen materiaalin koostumuksesta ja sauman leveydestä. Operaattorit seuraavat näitä parametrejä jatkuvasti ja säätävät asetuksia tuotannon aikana varmistaakseen yhdenmukaisuuden.
Hitsauksen jäähdyttäminen ja kiinnittäminen
Hitsaustäppän perästä vetäytyessään uudelleen tiivistetty vesitiukkuinen säkkipussin sauma on jäähdytettävä hallituissa olosuhteissa, jotta sauman lujuus maksimoituisi. Useimmat valmistajat käyttävät ilmajäähdytystä tai vedeellä jäähdytettävää työkalua, jotta hitsatun alueen lämpötilaa voidaan alentaa nopeasti ja termoplastinen liitos kovettuu ilman vääntymiä. Tässä vaiheessa vesitiukkuinen säkkipussin sauma kokee nopean molekulaarisen uudelleenkiteytymisen, mikä lukitsee sulautetun rakenteen paikoilleen. Sauman poistaminen liian aikaisessa vaiheessa tai sen taivuttaminen jäähdytyksen aikana vaarantaa vesitiukkuisen säkkipussin eheyden, joten monet toimittajat käyttävät automatisoituja käsittelyjärjestelmiä, jotka pitävät valmiit saumat paikoillaan 10–30 sekuntia hitsauksen jälkeen.
Jotkut edistyneet valmistajat käyttävät toissijaisia jäähdytysjärjestelmiä, jotka kuljettavat jäähdytettyä vettä elektrodin tai puristuslevyjen läpi, mikä nopeuttaa vesitiukkujen duffeleiden tuotantoprosessia ja parantaa saumojen laatua. Tämä menetelmä on erityisen hyödyllinen, kun valmistetaan vesitiukkuja duffeleita, joissa on paljon saumoja, ja tuotannon määrä vaatii nopeampaa käsittelyä. Ohjattu jäähdytys varmistaa, että vesitiukku duffeli säilyttää mitallisen vakauden ja että sauma pysyy riittävän joustavana käytössä ilman, että se muuttuisi haurkaaksi tai halkeilisi ajan myötä.
Laadunvarmistus ja suorituskykytestaus
Hitsattujen saumojen tarkastusmenetelmät
Laadunvalvonta vesitiukalle duffeleille alkaa heti hitsaamisen jälkeen, jolloin työntekijät tarkistavat visuaalisesti pinnan virheitä, palovaurioita tai epätäydellistä sulautumista. Jokainen vesitiukka duffeli tarkistetaan mitoituksen osalta varmistaakseen, että saumat vastaavat teknisiä piirustuksia. Edistyneet toimittajat käyttävät automatisoituja optisia järjestelmiä, jotka ottavat kuvan jokaisesta vesitiukasta duffelin saumasta ja vertailevat sitä viitereferensseihin, mikä mahdollistaa poikkeamien tunnistamisen ihmisen tarkastettavaksi. Tämä kaksitasoinen tarkastusmenetelmä havaitsee virheet ennen kuin ne pääsevät asiakkaiden käsiin, mikä suojelee sekä brändin mainetta että loppukäyttäjän turvallisuutta.
Tuhoava testaus täydentää visuaalista tarkastusta ja varmistaa vesitiukkuun duffelepässin rakenteellisen kestävyyden satunnaisin väliajoin. Laatutiimit leikkaavat tuotantosarjoista näytteitä saumasta ja suorittavat irrotustestejä, joissa mitataan voimaa, joka vaaditaan hitsattujen kerrosten erottamiseen toisistaan. Oikein tehdyn vesitiukkuun duffelepässin sauma kestää yleensä 10–20 naulaa voimaa tuumaa kohden irrotettaessa – huomattavasti enemmän kuin ympäröivä materiaali. Räjäytystestit lisäävät painetta vesitiukkuun duffelepässin sisäpuolelta, simuloiden äärimmäisiä kuormitustilanteita ja varmistavat, että hitsatut kulmat ja saumat pysyvät ehjinä ilman rikkoutumia tai vuotoja.
Vedenkestävyyden varmistus
Jokainen vesitiukkuisen reppujen tuotannonerä testataan upottamalla varmistaakseen todellisen vesitiukkuuden. Näytepusseihin täytetään kuivaa materiaalia, ne suljetaan tiukisti ja upotetaan veteen pitkäksi aikaa – yleensä 24–48 tuntia. Poistamisen jälkeen sisältö tarkastetaan kosteuden tunkeutumisen varalta, mikä vahvistaa, että vesitiukkuisen reppujen suunnittelu ja hitsaustekniikka todella estävät veden pääsyn sisälle. Toimittajat suorittavat usein tämän testin korotuissa lämpötiloissa ja paineissa, jotka ylittävät normaalit käyttöolosuhteet, mikä takaa turvamarginaalin vesitiukkuisen reppujen suorituskyvyn takuussa.
Jotkut valmistajat käyttävät suolahöyrytestausta ja UV-valon altistustestejä varmistaakseen, että vedenpitävä duffletasku säilyttää vedenpitävyytensä pitkän aikaa kestävän ympäristöstressin jälkeen. Nämä kiihdytetyt ikääntymisprotokollat simuloidaan useiden kuukausien todellista altistumista muutamassa päivässä ja paljastavat mahdollisen heikkenemisen vedenpitävän duffletaskun materiaaleissa tai saumojen kohdalla. Premium-toimittajat säilyttävät testidokumentaation jokaisesta tuotantosarjasta, mikä osoittaa noudattavan kansainvälisiä standardeja, kuten ISO 2880 -standardia, tai sotilasvaatimuksia, kuten MIL-D-3286 -vaatimusta, ja tarjoaa asiakkaille vahvistetun luottamuksen vedenpitävän duffletaskun sijoitukseen.
Miksi korkeataajuus hitsaus on tärkeää Vedeneristetty duffletasku Luotettavuus
Edut perinteisten sulauttamismenetelmien verrattuna
Perinteiset ompelut saavat aikaan pistemäisiä läpivientejä, joiden kautta vesi voi päästä vesitiukkaan duffeleen, mikä tekee korkeataajuushitsauksesta paremman kosteuden suojaamiseen. Liimaus vaatii huolellista pinnan esikäsittelyä ja voi heikentyä altistuessaan UV-valolle tai äärimmäisille lämpötiloille; vesitiukkaa duffelia, joka on tiivistetty pelkällä liimalla, ei yleensä voida pitää ehjänä yli 2–3 vuoden ajan. Hitsatut saumat puolestaan muodostavat pysyviä molekulaarisia sidoksia, jotka vahvistuvat ajan myötä, kun termoplasti kypsyvät täysin. Korkeataajuushitsausta käyttäen valmistettu vesitiukka duffeli säilyttää yleensä täyden vesitiukkuutensa 5–10 vuoden ajan aktiivisen käytön aikana, mikä tekee siitä asiakkaalle paremman arvon, vaikka tuotantokustannukset olisivatkin alun perin korkeammat.
Korkeataajuushitsausta mahdollistaa vedenpitävän duffelepäisen valmistuksen taloudellisesti kannattavalla tavalla kilpailukykyisillä hinnoilla. Toisin kuin käsityöllinen ompelu tai monimutkaiset liimausmenetelmät, hitsauslaitteet voidaan automatisoida, mikä vähentää työvoimakustannuksia ja parantaa tuotannon yhdenmukaisuutta. Yksi operaattori voi valvoa useita hitsausasemia, joista jokainen tuottaa 50–100 valmiiksi vedenpitävää duffelepäistä päivässä. Tämä tehokkuus mahdollistaa valmistajien investoinnit laadunvalvontatoimiin, jotka erottavat heidän vedenpitävät duffelepäisensä edullisemmista vaihtoehdoista.
Mukautettavuus ja edistyneet sovellukset
Nykyiset vedeneristetty duffletasku toimittajat käyttävät ohjelmoitavia elektrodikonfiguraatioita luodakseen erityisesti tiettyihin käyttötarkoituksiin suunnattuja saumakuvioita. Vahvistetut kulmasaumat estävät jännitysrikkoja siinä kohdassa, jossa vesitiukkuinen dufflettasku taipuu toistuvasti. Laajennetut saumat kuormitettavissa alueissa lisäävät rakenteellista tukea ilman ylimääräistä painoa. Jotkut valmistajat integroivat tiukat sisäiset säilytysosiot vesitiukkaan dufflettaskun suunnitteluun hitsaamalla sisäisiä väliseinämiä, mikä luo vesitiukkaa säilytystilaa elektroniikkalaitteille tai asiakirjoille säilyttäen samalla taskun kokonaistilan. Tämä hitsaustekniikan sovellettavuuden joustavuus osoittaa, miksi korkeataajuusteknologia on noussut alan standardiksi huippuluokan vesitiukkujen dufflettaskujen valmistuksessa.
Sotilaallisten ja retkeilykäytön vedenpitävien duffeleiden toimittajat käyttävät usein kaksinkertaisia tiukkuusnauloja, joissa hitsauspuikkoa sovelletaan kahdesti kriittisille reunoille varmistaakseen täydellisen vedenpitävyyden. Vaikka tämä lisää tuotantoaikaa, se luo vedenpitävän duffelin, joka kestää pitkäaikaista upotusta veteen tai äärimmäistä sateikkuutta. Teollisuuden ja kaupan käyttäjät – rakennustyöryhmistä hätäpalvelujoukkoihin – luottavat tähän luotettavuustasoon, mikä tekee edistyneen hitsausteknologian investoinnista välttämättömän toimittajille, jotka palvelevat näitä vaativia markkinoita.
UKK
Mikä lämpötila vedenpitävän duffelin saumassa saavutetaan korkeataajuushitsauksen aikana?
Hitsaamisprosessin aikana vesitiukkuun duffel-laukkaukseen käytettävän materiaalin rajapinnan lämpötila nousee 200–300 Fahrenheit-asteikolla riippuen tehoasetuksesta ja materiaalin koostumuksesta. Tämä lämpö riittää sulattamaan termoplastisen päällysteen ilman, että alapuolinen polyesteeri- tai nylonkangas hajoaa. Vesitiukkuun duffel-laukkauksen jäähdytysvaihe on ratkaisevan tärkeä, koska se mahdollistaa sulan materiaalin kovettumisen vahvaksi ja pysyväksi liitokseksi. Operaattorit seuraavat lämpötilaa lämpökuvantamisella tai vastusantureilla ja säätävät tehotasoa varmistaakseen yhtenäisyyden vesitiukkuun duffel-laukkauksen tuotantolinjalla.
Voiko vesitiukkuun duffel-laukkauksen hitsattua saumaa korjata, jos se epäonnistuu?
Useimmissa tapauksissa vaurioitunut vesitiukkuinen duffelepäkkiä yhdistävä sauma ei palaa alkuperäiseen lujuuteensa perinteisillä korjausmenetelmillä, vaikka tilapäisiä korjauksia on mahdollista tehdä. Jos vesitiukkuiseen duffelepäkkiin syntyy pieni vuoto, käyttäjät voivat käyttää vesitiukkutta parantavaa tiivistettä tai erityistä kudinkorjausliimaa tilapäisenä ratkaisuna. Lopullinen korjaus vaatii kuitenkin uudelleenhitsaamisen pätevän teknikon toimesta samalla korkeataajuuslaitteistolla, jota käytettiin valmistuksen aikana. Siksi huippuluokan vesitiukkuisten duffelepäkkien valmistajat tarjoavat laajennettuja takuita ja korjauspalveluita, jotta asiakkaat voivat hoitaa vauriot nopeasti ja ammattimaisesti eivätkä joutuisi turvautumaan itse tehtäviin korjauksiin, jotka voivat lisätä tukkia entisestään.
Miten toimittajat varmistavat yhtenäisen hitsaustason suurilla vesitiukkuisten duffelepäkkien tuotantoerissä?
Vedentiukkaisen matkatäskin valmistuksessa vaaditaan johdonmukaista laatua, jota voidaan taata vain reaaliaikaisella seurannalla, säännöllisellä laitteiston kalibroinnilla ja tilastollisella prosessinohjauksella. Toimittajat kirjaavat kaikki parametrit – tehotulosteen, paineen, pysähtymisajan ja elektrodin lämpötilan – jokaisesta valmistetusta vedentiukkaisesta matkatäskistä, mikä luo digitaalisen tallennetun tiedon, joka voidaan jäljittää tarkalleen tuotantopäivämäärään ja sarjanumeroon. Automaattiset tarkastusjärjestelmät ottavat kuvan jokaisesta vedentiukkaisen matkatäskin saumasta ja vertailevat sitä määriteltyihin laatuvaatimuksiin. Säännöllinen huolto estää laitteiston poikkeamia, ja ajoittainen uudelleenkalibrointi varmistaa, että vedentiukkainen matkatäski täyttää vaaditut ominaisuudet koko tuotantoprosessin ajan. Tämä tiedoilla perustuva lähestymistapa mahdollistaa laatuongelmien tunnistamisen jo ennen kuin laadun heikkeneminen näkyy silmällä, mikä turvaa jokaisen tehtaalta lähtevän vedentiukkaisen matkatäskin laadun.