 EN
Produkcja niezawodnej wodoodpornej torby typu duffle wymaga precyzyjnego inżynierii i zaawansowanych technik uszczelniania, które wykraczają daleko poza standardowe szycie materiałów. Wiodący dostawcy w branży przyjęli spawanie wysokoczęstotliwościowe jako główną metodę tworzenia szwów odpornych na skrajne oddziaływanie wilgoci, ciśnienia oraz stresu środowiskowego. Ta technologia zmienia sposób konstruowania wodoodpornych latek typu duffle, zapewniając podróżnym i profesjonalistom pełną pewność działania sprzętu w trudnych warunkach. Zrozumienie procesu spawania stosowanego w produkcji wodoodpornych latek typu duffle pozwala uchwycić znaczenie jakości oraz to, co wyróżnia produkty premium spośród zwykłych alternatyw.

Spawanie wysokoczęstotliwościowe stało się standardowym podejściem dla producentów dążących do wytworzenia wodoodpornych torb typu duffle spełniających międzynarodowe normy trwałości. W przeciwieństwie do tradycyjnych metod stosujących igłę i nitkę, spawanie tworzy trwałe wiązanie molekularne między materiałami, eliminując mikroprzerwy, przez które mogłaby przedostać się woda. Proces ten wymaga specjalistycznego sprzętu, wykwalifikowanych operatorów oraz rygorystycznych protokołów kontroli jakości. W niniejszym artykule omówiono sposób, w jaki dostawcy wykonują spawanie szwów wysokoczęstotliwościowe, związane z nim specyfikacje techniczne oraz powody, dla których ta metoda produkcyjna jest kluczowa przy tworzeniu wodoodpornych torb typu duffle zapewniających niezawodną wydajność w rzeczywistych warunkach eksploatacji.
Podstawy spawania wysokoczęstotliwościowego dla wodoodpornych torb typu duffle
Jak energia wysokoczęstotliwościowa tworzy szczelne szwy
Spawanie wysokoczęstotliwościowe polega na stosowaniu energii radiowej do materiałów termoplastycznych, co generuje ciepło łączące warstwy bez utraty integralności strukturalnej. Podczas produkcji wodoodpornego torby typu duffle producenci stosują fale elektromagnetyczne o częstotliwościach od 13,56 do 27,12 megaherców bezpośrednio na granicy styku materiałów. Energia ta pobudza łańcuchy cząsteczkowe w powłokach z poliestru i poliuretanu, powodując lokalne topnienie, które łączy sąsiednie warstwy w pojedynczy, ciągły szew. Proces ten tworzy szew wodoodpornej torby typu duffle silniejszy niż sam materiał otaczający go, dzięki czemu połączenie staje się najmniej podatnym na uszkodzenia punktem podczas użytkowania.
Precyzja spawania wysokoczęstotliwościowego odróżnia je od klejenia lub metod ultradźwiękowych. Aby wodoodporna torba typu duffle osiągnęła prawdziwą odporność na wodę, każdy milimetr szwu musi zapewnić pełną fuzję cząsteczkową bez przypalenia materiału. Operatorzy stosują narzędzia z regulowanym ciśnieniem oraz starannie skalibrowane czasy wytrzymania, aby kontrolować głębokość i jednorodność spawania. Otrzymana wodoodporna torba typu duffle charakteryzuje się jednolitą jakością szwów w tysiącach sztuk, spełniając specyfikacje dopuszczalnych odchyłek wymagane przez rygorystyczne systemy kontroli jakości.
Przygotowanie materiału przed spawaniem
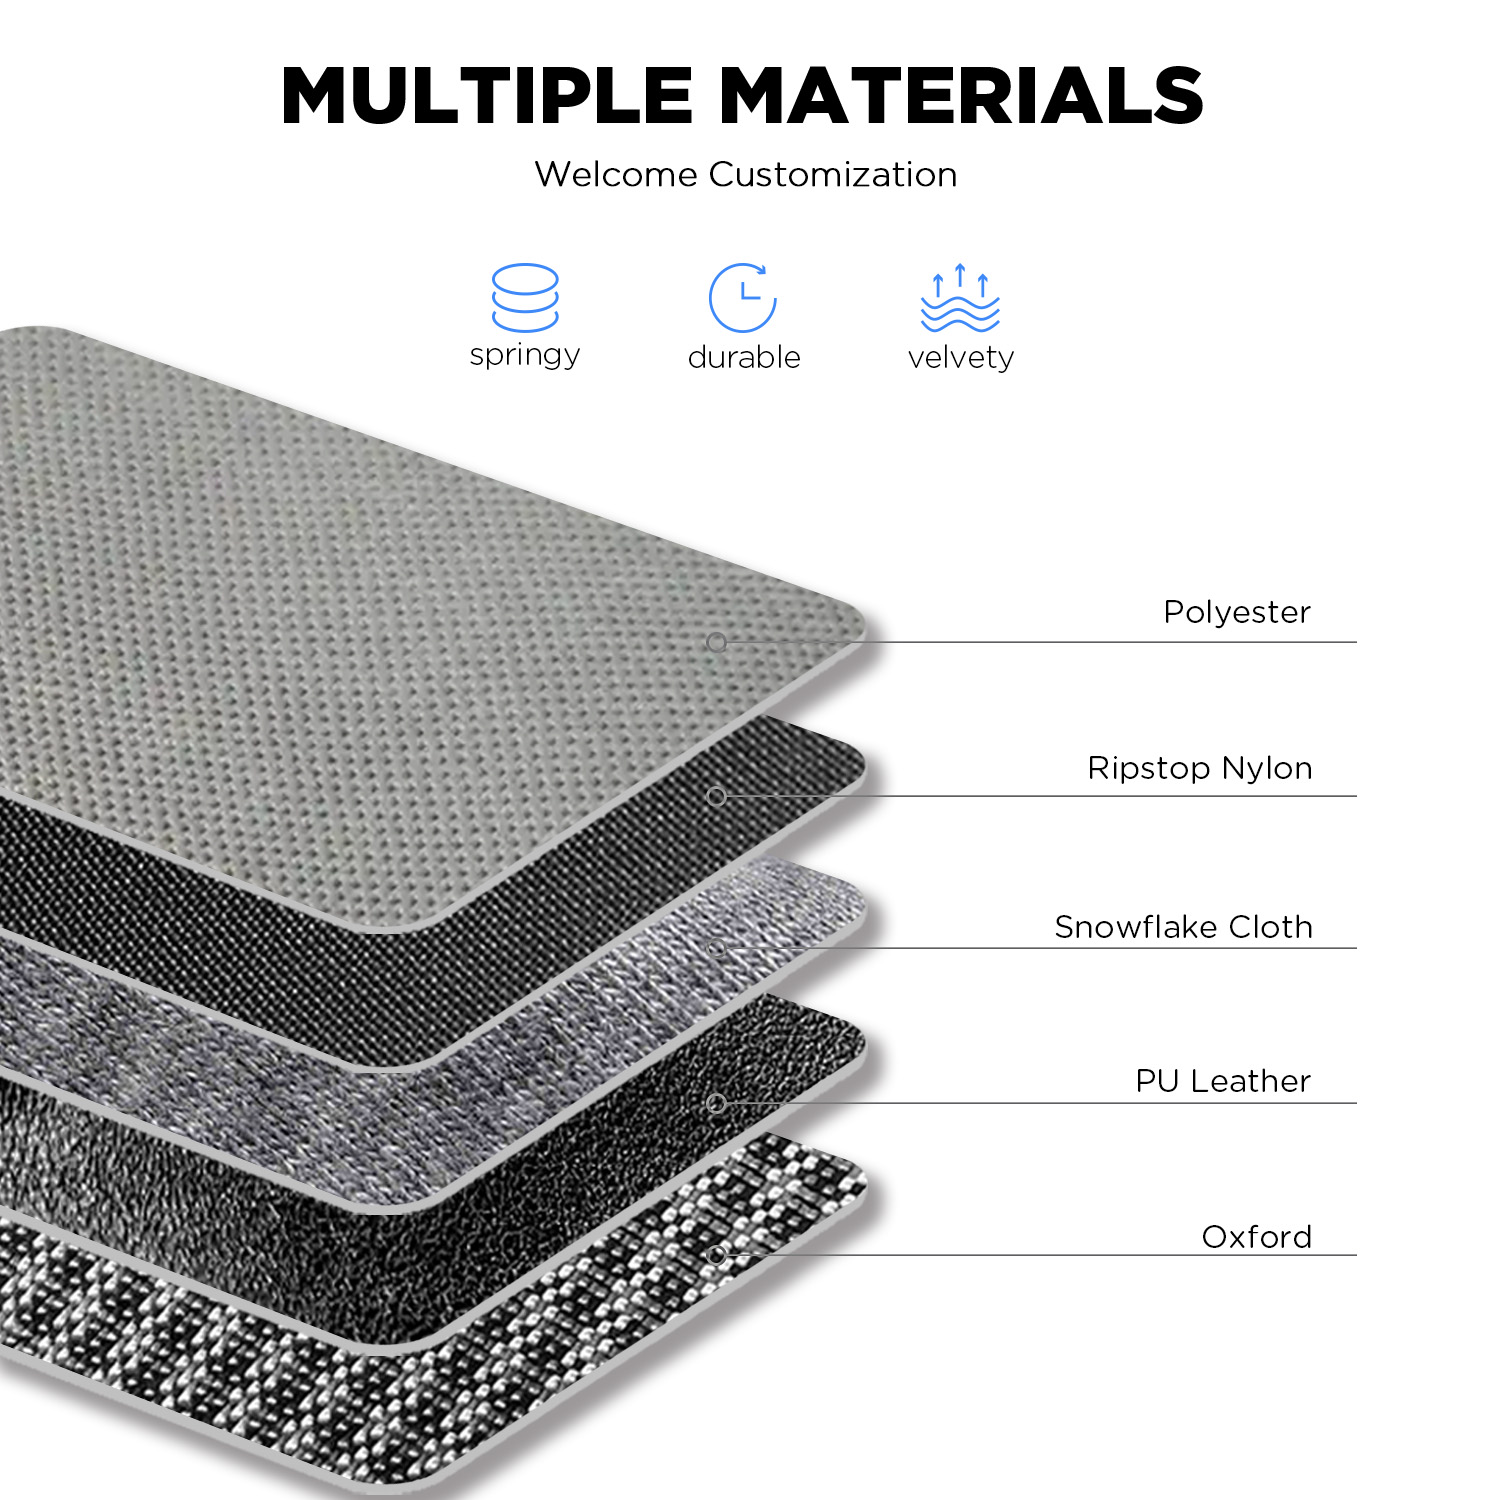
Zanim rozpocznie się jakiekolwiek spawanie, dostawcy przygotowujący wodoodporne torby typu duffle muszą z największą starannością przygotować materiały. Zewnętrzna tkanina to zazwyczaj poliester barwiony w masie, pokryty poliuretanem lub PVC, tworząc warstwę zapobiegającą przepuszczaniu wody. Wewnętrzna warstwa może być wykonana z nylonu lub płótna bawełnianego, zapewniając trwałość i komfort użytkowania. Oba materiały muszą być całkowicie czyste, wolne od olejów, pyłu i wilgoci, ponieważ zanieczyszczenia zakłócają proces spawania i osłabiają szwy wodoodpornych worków typu duffle. Producenti stosują specjalistyczne systemy czyszczące oraz środowiska o kontrolowanej wilgotności, aby zapewnić stałą jakość materiałów.
Materiał musi również zostać umieszczony z precyzją do milimetra przed kontaktem z elektrodą spawalniczą. Producent wodoodpornych torb typu duffle stosuje zautomatyzowane systemy podawania materiału lub precyzyjne ręczne umieszczanie, aby zapewnić, że linia szwu przebiega dokładnie tam, gdzie wymagają tego specyfikacje projektowe. Każde niewłaściwe ustawienie powoduje albo niepełne uszczelnienie, albo niechciane uszkodzenie materiału. Wiodący producenci wodoodpornych torb typu duffle wykorzystują systemy wspomagane wizją, które weryfikują położenie materiału przed rozpoczęciem cyklu spawania, gwarantując, że każda ukończona torba spełnia normy projektowe.
Proces spawania wysokoczęstotliwościowego do tworzenia szwów
Konfiguracja sprzętu i parametry pracy
Nowoczesna maszyna do spawania wysokiej częstotliwości do produkcji wodoodpornego torby typu duffle składa się z zasilacza, komory nagrzewania dielektrycznego, systemu ciśnienia oraz mechanizmu chłodzenia. Zasilacz generuje stałą energię o częstotliwości radiowej, zwykle w zakresie od 2 do 5 kilowatów dla produkcji toreb. Komora nagrzewania dielektrycznego zawiera elektrodę spawalniczą, której kształt odpowiada pożądanej profilowi szwu. W przypadku wodoodpornej torby typu duffle elektrody są często dopasowane do tworzenia wzmocnionych szwów w punktach nacisku, takich jak rogi i miejsca mocowania uchwytów, zapewniając wsparcie konstrukcyjne tam, gdzie torba podlega maksymalnemu obciążeniu.
Ciśnienie stosowane podczas spawania wpływa bezpośrednio na jakość szwu wodoodpornego worka typu duffle. Zbyt małe ciśnienie pozostawia szczeliny; nadmierne ciśnienie powoduje przypalenie materiałów i osłabienie tkaniny. Dostawcy zazwyczaj stosują ciśnienie od 100 do 300 funtów, w zależności od grubości materiału i czasu spawania. Czas wytrzymania – czyli okres, przez który elektroda pozostaje w kontakcie z materiałem – wynosi od 0,5 do 3 sekundy dla wodoodpornego worka typu duffle i zależy od składu materiału oraz szerokości szwu. Operatorzy stale monitorują te parametry, dostosowując ustawienia w celu zapewnienia spójności w całym cyklu produkcji.
Chłodzenie i utrwalanie spawu
Po wycofaniu elektrody spawalniczej nowo uszczelniona szwa torby wodoodpornej musi ochłonąć w kontrolowanych warunkach, aby maksymalnie zwiększyć jej wytrzymałość. Większość producentów stosuje chłodzenie powietrzem lub narzędzia chłodzone wodą, aby szybko obniżyć temperaturę obszaru spawanego, co pozwala na zastygnięcie wiązania termoplastycznego bez odkształceń. Podczas tej fazy szwa torby wodoodpornej przechodzi szybką rekrystalizację cząsteczkową, utrwalając strukturę zespoloną. Zbyt wcześniejsze usuwanie szwy lub jej gięcie w trakcie ochładzania narusza integralność torby wodoodpornej, dlatego wielu dostawców stosuje zautomatyzowane systemy manipulacyjne, które utrzymują gotowe szwy w nieruchomym położeniu przez 10–30 sekund po spawaniu.
Niektóre zaawansowane producentki stosują wtórne systemy chłodzenia, w których przepływa schłodzona woda przez elektrody lub płyty prasujące, co przyspiesza cykl produkcji wodoodpornych torb typu duffle oraz poprawia jakość szwów. Ta technika jest szczególnie przydatna podczas produkcji modeli wodoodpornych torb typu duffle z dużą ilością szwów, gdy wymagana jest wyższa wydajność produkcyjna. Kontrolowane chłodzenie zapewnia stabilność wymiarową wodoodpornych torb typu duffle oraz elastyczność szwów niezbędną do rzeczywistego użytku – bez nadmiernej kruchości ani skłonności do pękania w czasie.
Gwarancja jakości i testowanie wydajności
Metody kontroli szwów spawanych
Kontrola jakości wodoodpornego torba typu duffle rozpoczyna się bezpośrednio po spawaniu, gdy operatorzy przeprowadzają wizualne inspekcje w celu wykrycia wad powierzchniowych, śladów spalania lub niepełnego zgrzewania. Każda wodoodporna torba typu duffle podlega weryfikacji wymiarowej, aby zapewnić zgodność szwów z rysunkami technicznymi. Zaawansowani dostawcy stosują zautomatyzowane systemy optyczne, które fotografują każdy szew wodoodpornej torby typu duffle i porównują go ze standardami odniesienia, zaznaczając odchylenia do oceny przez człowieka. Taki dwuwarstwowy proces inspekcji pozwala wykryć wady jeszcze przed dotarciem produktów do klientów, chroniąc zarówno renomę marki, jak i bezpieczeństwo użytkowników końcowych.
Testy niszczące uzupełniają inspekcję wizualną, weryfikując integralność konstrukcyjną wodoodpornego worka typu duffle w losowych odstępach czasu. Zespoły kontrolne jakości wycinają próbki szwów z partii produkcyjnych i przeprowadzają testy odrywania, mierząc siłę niezbędną do oddzielenia połączonych warstw metodą spawania. Poprawnie wykonany szew wodoodpornego worka typu duffle zwykle wymaga od 10 do 20 funtów siły na cal, aby się rozdzielił — co jest znacznie większe niż wytrzymałość materiału otaczającego. W teście pęknięcia worek wodoodporny typu duffle jest poddawany ciśnieniu wewnętrznemu, symulującym skrajne warunki obciążenia, co potwierdza, że spawane narożniki i szwy pozostają nietknięte, bez pęknięć ani przecieków.
Weryfikacja odporności na wodę
Każda partia produkcyjna wodoodpornego torba typu duffle podlega testowi zanurzeniowemu w celu zweryfikowania rzeczywistej odporności na wodę. Próbki torb są napełniane suchym materiałem, uszczelniane i zanurzane w wodzie przez dłuższy czas – zwykle od 24 do 48 godzin. Po wyjęciu zawartość jest sprawdzana pod kątem przemieszczenia się wilgoci, co potwierdza, że projekt wodoodpornej torby typu duffle oraz jakość wykonania zgrzewania skutecznie zapobiegają przedostawaniu się wody do wnętrza. Dostawcy często przeprowadzają ten test w warunkach podwyższonej temperatury i ciśnienia, przekraczających normalne warunki użytkowania, zapewniając tym samym margines bezpieczeństwa w gwarancji wydajności wodoodpornej torby typu duffle.
Niektórzy producenci stosują testy w solnej mgle oraz narażanie na działanie promieni UV, aby zweryfikować, czy wodoodporna torba typu duffle zachowuje swoje właściwości wodoodporne po długotrwałym oddziaływaniu czynników środowiskowych. Te przyspieszone protokoły starzenia symulują miesiące rzeczywistego narażenia w ciągu zaledwie kilku dni, ujawniając potencjalne degradacje materiałów lub szwów wodoodpornej torby typu duffle. Wiodący dostawcy przechowują dokumentację testów dla każdej serii produkcyjnej, co potwierdza zgodność z międzynarodowymi standardami, takimi jak ISO 2880, lub specyfikacjami wojskowymi, np. MIL-D-3286, zapewniając klientom zweryfikowaną pewność co do inwestycji w wodoodporną torbę typu duffle.
Dlaczego spawanie wysokoczęstotliwościowe ma znaczenie dla Wodoodporny worek podróżny Niezawodność
Przewagi nad tradycyjnymi metodami szczelności
Tradycyjne szwy z nitkami tworzą punkty przebicia, przez które woda może przedostać się do wodoodpornego worka typu duffle, dlatego spawanie wysokoczęstotliwościowe jest lepsze pod względem ochrony przed wilgocią. Sklejanie za pomocą kleju wymaga starannej przygotowania powierzchni i może ulec degradacji po narażeniu na promieniowanie UV lub skrajne temperatury; wodoodporny worek typu duffle uszczelniony wyłącznie klejem rzadko zachowuje swoja integralność dłużej niż 2–3 lata. Szwy spawane natomiast tworzą trwałe wiązania molekularne, które wzmacniają się wraz z upływem czasu, gdy termoplastyczny materiał całkowicie zakrystalizuje. Wodoodporny worek typu duffle wyprodukowany metodą spawania wysokoczęstotliwościowego zwykle zachowuje pełną odporność na wodę przez 5–10 lat aktywnego użytkowania, co czyni go bardziej opłacalnym rozwiązaniem dla klientów mimo wyższych początkowych kosztów produkcji.
Szybkość i skalowalność spawania wysokiej częstotliwości czynią je praktycznym pod względem ekonomicznym rozwiązaniem do produkcji wodoodpornych torb typu duffle w atrakcyjnych cenach. W przeciwieństwie do ręcznego szycia lub złożonych procesów klejenia, sprzęt do spawania można zautomatyzować, co zmniejsza koszty pracy oraz zwiększa spójność wyników. Jeden operator może nadzorować wiele stanowisk spawalniczych, z których każde produkuję od 50 do 100 gotowych jednostek wodoodpornych torb typu duffle dziennie. Ta wydajność pozwala producentom inwestować w środki kontroli jakości, które dodatkowo różnicują ich ofertę wodoodpornych torb typu duffle wobec tańszych alternatyw.
Dostosowanie i zaawansowane zastosowania
Nowoczesny wodoodporny worek podróżny dostawcy wykorzystują programowalne konfiguracje elektrod, aby tworzyć specjalne wzory szwów dostosowane do konkretnych zastosowań. Wzmocnione szwy w narożach zapobiegają pękaniu spowodowanemu naprężeniem w miejscach, gdzie wodoodporny worek typu duffle podlega wielokrotnemu zginali. Wydłużone szwy w strefach przenoszących obciążenie dodają wsparcia konstrukcyjnego bez zwiększania masy. Niektórzy producenci integrują uszczelnione przedziały w konstrukcji wodoodpornego worka typu duffle poprzez spawanie wewnętrznych przegródek, tworząc wodoodporne miejsca przechowywania na elektronikę lub dokumenty przy jednoczesnym zachowaniu ogólnej pojemności worka. Ta elastyczność w zastosowaniu spawania pokazuje, dlaczego technologia wysokiej częstotliwości stała się standardem branżowym w produkcji wysokiej klasy wodoodpornych worków typu duffle.
Dostawcy wojskowych i ekspedycyjnych wodoodpornych torb typu duffle często stosują podwójne uszczelnione szwy, nanosząc elektrodę spawalniczą dwukrotnie wzdłuż kluczowych krawędzi, aby zagwarantować całkowitą nieprzepuszczalność wody. Choć powoduje to wydłużenie czasu produkcji, umożliwia stworzenie wodoodpornej torby typu duffle zdolnej do wytrzymania długotrwałego zanurzenia pod wodą lub skrajnie intensywnych opadów. Użytkownicy przemysłowi i komercyjni – od zespołów budowlanych po zespoły reagujące na sytuacje nagłe – polegają na takim stopniu niezawodności, co czyni inwestycję w zaawansowaną technologię spawania niezbędną dla dostawców obsługujących te wymagające rynki.
Często zadawane pytania
Jaka temperatura osiąga szew wodoodpornej torby typu duffle podczas spawania wysokoczęstotliwościowego?
Podczas procesu spawania temperatura na styku materiałów w wodoodpornym torbie typu duffle osiąga wartości od 200 do 300 stopni Fahrenheita, w zależności od ustawień mocy i składu materiału. To ciepło wystarcza do stopienia powłoki termoplastycznej bez uszkodzenia podstawowej tkaniny poliestrowej lub nylonowej. Etap chłodzenia wodoodpornej torby typu duffle jest kluczowy, ponieważ umożliwia stwardnienie stopionego materiału w silne, trwałe połączenie. Operatorzy monitorują temperaturę za pomocą obrazowania termicznego lub czujników oporowych, dostosowując moc wyjściową w celu zapewnienia spójności na całej linii produkcyjnej wodoodpornych latek typu duffle.
Czy zespawana szwa w wodoodpornej torbie typu duffle może zostać naprawiona w przypadku jej uszkodzenia?
W większości przypadków uszkodzona szwa wodoodpornego worka typu duffle nie może zostać w pełni przywrócona do pierwotnej wytrzymałości za pomocą tradycyjnych metod naprawy, choć możliwe są tymczasowe rozwiązania. Jeśli wodoodporny worek typu duffle zaczyna przeciekać w niewielkim stopniu, użytkownicy mogą zastosować środek uszczelniający odporny na wodę lub specjalistyczny klej do materiałów tekstylnych jako rozwiązanie tymczasowe. Jednak ostateczna naprawa wymaga ponownego zgrzewania przez wykwalifikowanego technika posiadającego dostęp do tego samego sprzętu wysokiej częstotliwości, który był używany podczas produkcji. Dlatego też producenci wysokiej klasy wodoodpornych worków typu duffle oferują rozszerzone gwarancje oraz usługi naprawcze, zapewniając klientom możliwość szybkiego i profesjonalnego załatwienia uszkodzeń zamiast prób samodzielnego naprawiania, które mogą dodatkowo pogorszyć stan worka.
W jaki sposób dostawcy zapewniają stałą jakość zgrzewania w trakcie dużych serii produkcyjnych wodoodpornych worków typu duffle?
Spójna jakość w produkcji wodoodpornych torb typu duffle wymaga monitorowania w czasie rzeczywistym, regularnej kalibracji sprzętu oraz statystycznej kontroli procesu. Dostawcy rejestrują każdy parametr — moc wyjściową, ciśnienie, czas utrzymywania nacisku oraz temperaturę elektrod — dla każdej wyprodukowanej wodoodpornej torby typu duffle, tworząc cyfrowy rekord możliwy do śledzenia w odniesieniu do konkretnych dat produkcji i numerów seryjnych. Zautomatyzowane systemy inspekcyjne wykonują zdjęcia każdego szwu wodoodpornej torby typu duffle i porównują je z ustalonymi progami jakości. Regularne konserwacje zapobiegają dryfowaniu sprzętu, a okresowa rekaliczacja gwarantuje, że wodoodporna torba typu duffle spełnia wszystkie specyfikacje na każdym etapie cyklu produkcyjnego. Takie oparte na danych podejście pozwala producentom identyfikować trendy jeszcze przed wystąpieniem widocznej degradacji jakości, chroniąc integralność każdej wodoodpornej torby typu duffle opuszczającej zakład.
Spis treści
- Podstawy spawania wysokoczęstotliwościowego dla wodoodpornych torb typu duffle
- Proces spawania wysokoczęstotliwościowego do tworzenia szwów
- Gwarancja jakości i testowanie wydajności
- Dlaczego spawanie wysokoczęstotliwościowe ma znaczenie dla Wodoodporny worek podróżny Niezawodność
-
Często zadawane pytania
- Jaka temperatura osiąga szew wodoodpornej torby typu duffle podczas spawania wysokoczęstotliwościowego?
- Czy zespawana szwa w wodoodpornej torbie typu duffle może zostać naprawiona w przypadku jej uszkodzenia?
- W jaki sposób dostawcy zapewniają stałą jakość zgrzewania w trakcie dużych serii produkcyjnych wodoodpornych worków typu duffle?