 EN
信頼性の高い防水ダッフルバッグの製造には、標準的な生地の縫製をはるかに凌ぐ、精密なエンジニアリングと高度なシーリング技術が不可欠です。業界をリードするサプライヤー各社は、極度の湿気、圧力、環境ストレスに耐える接合部を実現するために、高周波溶着を主要な接合手法として採用しています。この技術は、防水ダッフルバッグの製造プロセスそのものを変革し、過酷な条件下でも旅行者やビジネスパーソンが自分の装備を安心して使えるようにしています。防水ダッフルバッグの溶着工程を理解することで、なぜ品質が重要であるのか、また高品質な製品と一般品との違いが何なのかが明確になります。

高周波溶着は、国際的な耐久性基準を満たす防水ダッフルバッグを製造しようとするメーカーにとって、すでに標準的な手法となっています。従来の針と糸による縫製とは異なり、溶着は素材同士を分子レベルで永久的に結合させるため、水が浸入する可能性のある微細な隙間が一切生じません。この工程には専用の設備、熟練したオペレーター、そして厳格な品質管理手順が不可欠です。本稿では、サプライヤーが高周波シーム溶着をいかに実施しているか、関連する技術仕様、およびなぜこの製造方法が、実際の使用環境においても確実に機能する防水ダッフルバッグの製造に不可欠であるのかについて解説します。
防水ダッフルバッグにおける高周波溶着の基本
高周波エネルギーによる密閉シームの形成原理
高周波溶着は、高周波エネルギーを熱可塑性樹脂に照射して発熱させ、構造的強度を損なうことなく層同士を接合する方法です。防水ドッフルバッグの製造では、13.56~27.12メガヘルツの電磁波を素材の接合面に直接照射します。このエネルギーにより、ポリエステルやポリウレタンのコーティング層中の分子鎖が励起され、局所的に融解して隣接する層を一体の連続したシールへと接合します。この工程で得られる防水ドッフルバッグの縫い目は、周囲の素材よりも強固であり、使用中に最も壊れにくい部分となります。
高周波溶着の精度は、接着剤による接合や超音波接合とは異なります。防水ダッフルバッグが真に防水性能を発揮するためには、縫い目1ミリメートル単位で生地を焦がさずに完全な分子レベルでの融合を実現する必要があります。作業者は、圧力を制御できる治具と、滞留時間を厳密に調整した条件で、溶着の深さと均一性を管理します。こうして製造された防水ダッフルバッグは、数千点もの製品において縫い目品質が均一であり、厳格な品質管理システムが要求する公差仕様を満たします。
溶着前の材料準備
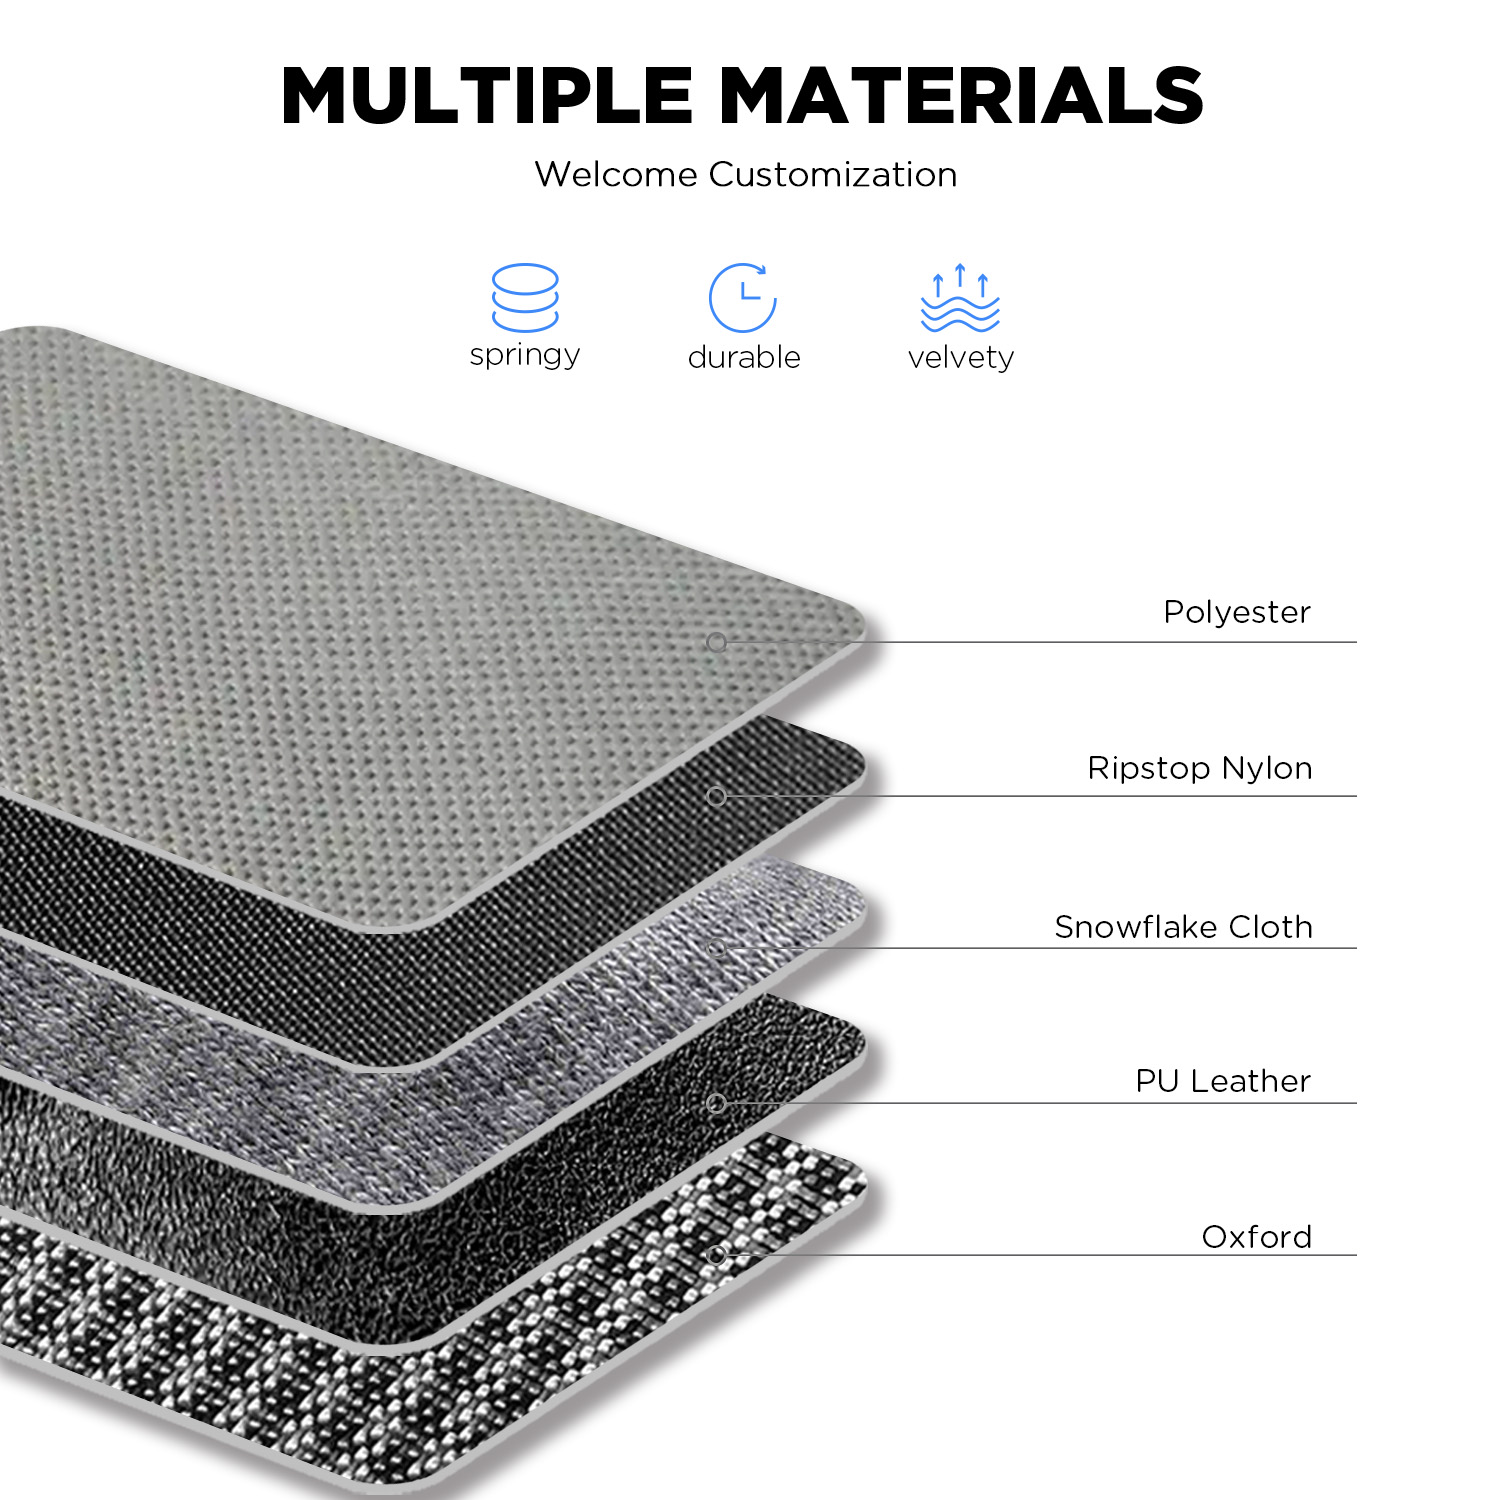
溶接を開始する前に、防水ダッフルバッグを製造するサプライヤーは、素材を極めて慎重に準備しなければなりません。外装生地には通常、溶液染色されたポリエステルを使用し、その表面にポリウレタンまたはPVCをコーティングして防水層を形成します。内装には、耐久性と快適性を確保するため、ナイロンまたはコットンキャンバスが用いられます。これらの素材はいずれも、油分、ほこり、湿気などが一切付着していない完全に清浄な状態でなければならず、不純物が溶接工程に干渉すると、防水ダッフルバッグの継ぎ目強度が低下します。メーカーでは、専用の洗浄装置および湿度制御環境を活用して、素材の品質を一定に保っています。
溶接電極が生地に接触する前に、生地をミリメートル単位の精度で正確な位置に配置する必要があります。防水ダッフルバッグのメーカーでは、自動供給装置や熟練した手作業による位置決めによって、縫い目ラインが設計仕様通りに正確に形成されるよう確保しています。わずかな位置ずれでも、完全なシールが得られなかったり、不要な素材の損傷が生じたりします。高品質な防水ダッフルバッグの製造メーカーでは、溶接工程開始前に素材の配置を画像認識システムで検証し、完成した各バッグが設計基準を確実に満たすようにしています。
縫い目形成のための高周波溶接プロセス
装置の構成と運転条件
防水ドッフルバッグの製造に使用される現代的な高周波溶着機は、電源装置、誘電加熱室、加圧システム、および冷却機構で構成されています。電源装置は、バッグ製造では通常2~5キロワットの範囲で、安定した高周波エネルギーを供給します。誘電加熱室には、希望する継ぎ目形状に合わせて設計された溶着電極が収められています。防水ドッフルバッグの場合、電極は角部やハンドル取付部など、荷重が集中する箇所で補強された継ぎ目を形成できるよう曲面形状になっており、バッグが最も大きな応力を受ける部分に構造的サポートを提供します。
溶接時に加える圧力は、防水ドッフルバッグの縫い目品質に直接影響します。圧力が小さすぎると隙間が生じ、大きすぎると素材を焼き切って布地の強度を損ないます。サプライヤーでは通常、素材の厚さや溶接時間に応じて100~300ポンドの圧力を加えます。「保持時間」(電極が素材に接触している時間)は、防水ドッフルバッグの場合、素材の組成や縫い目の幅に応じて0.5~3秒の範囲で変化します。オペレーターはこれらのパラメーターを常時監視し、量産工程全体を通じて品質の一貫性を保つため、設定を随時調整します。
溶接部の冷却と定着
溶接電極が引き戻された後、新しく防水処理されたダッフルバッグの縫い目は、強度を最大限に高めるために制御された条件下で冷却する必要があります。ほとんどのメーカーでは、空冷または水冷式の金型を用いて溶接部の温度を急速に低下させ、熱可塑性接着部が変形せずに固化できるようにしています。この段階では、防水ダッフルバッグの縫い目において分子レベルでの急速な再結晶化が起こり、溶融した構造が固定されます。冷却中に縫い目を早めに取り外したり曲げたりすると、防水性能やバッグ全体の信頼性が損なわれるため、多くのサプライヤーでは、溶接完了後10~30秒間、完成した縫い目を静止状態に保つ自動ハンドリングシステムを導入しています。
一部の先進的なメーカーでは、電極やプレス板に冷却水を循環させる二次冷却システムを採用しており、防水ダッフルバッグの生産サイクルを短縮するとともに、縫い目品質の向上を図っています。この技術は、縫い目面積が広い防水ダッフルバッグの製造において特に有効で、生産量の増加に応じてより高速な処理能力が求められる場合に活用されます。制御された冷却により、防水ダッフルバッグの寸法安定性が保たれ、実使用に耐える柔軟性のある縫い目が得られ、経年によるもろさや亀裂の発生を防ぎます。
品質保証とパフォーマンステスト
溶接縫い目の検査方法
防水ダッフルバッグの品質管理は、溶接直後から開始され、作業員が表面の欠陥、焼け跡、あるいは溶着不十分などの目視検査を行います。すべての防水ダッフルバッグは、仕様図通りに縫い目が配置されているかを確認するため、寸法検査を実施します。先進的なサプライヤーでは、各防水ダッフルバッグの縫い目を撮影し、基準画像と自動で比較する光学式自動検査システムを導入しており、ずれが検出された場合は人手による再確認が行われます。この二重の検査体制により、不良品が顧客に届く前に発見・除去されるため、ブランドの信頼性と最終ユーザーの安全が守られます。
破壊試験は、防水ダッフルバッグの構造的強度を定期的に検証することで、目視検査を補完します。品質管理チームは、製品ロットからサンプルの縫い目を切り取り、剥離試験を実施し、溶着された層を剥がすのに必要な力を測定します。適切に製造された防水ダッフルバッグの縫い目は、通常、1インチあたり10~20ポンドの力を要して剥がれますが、これは周囲の素材よりもはるかに高い強度です。耐圧試験では、バッグ内部から加圧を行い、過酷な荷重条件を模擬して、溶着された角部や縫い目が破裂や漏れを起こさずに保持されることを確認します。
防水性能検証
防水ドッフルバッグは、すべての生産ロットごとに浸漬試験を実施し、実際の防水性能を検証しています。試験用のサンプルバッグには乾燥した素材を詰め、密封したうえで、通常24~48時間にわたって水中に沈めます。取り出した後、中身を点検して水分の侵入がないかを確認し、バッグの設計および溶接施工が実際に水の侵入を防いでいることを検証します。サプライヤーは、通常の使用条件よりも厳しい高温・高圧下でこの試験を行うことが多く、防水ドッフルバッグの性能保証に余裕を持たせています。
一部のメーカーでは、防水ダッフルバッグが長期間にわたる環境ストレス後も防水性能を維持しているかを確認するために、塩水噴霧試験や紫外線照射試験を実施しています。こうした加速劣化試験により、実際の使用環境で数か月かかる劣化を数日間で再現し、防水ダッフルバッグの素材や縫製部における潜在的な劣化を明らかにします。高品質なサプライヤーは、すべての生産ロットについて試験記録を保管しており、ISO 2880などの国際規格やMIL-D-3286などの米軍仕様への適合を証明しています。これにより、お客様は防水ダッフルバッグへの投資に対して確かな信頼を得ることができます。
高周波溶着が重要な理由 防水ダッフルバッグ 可靠性
伝統的な密封方法に対する利点
従来の縫製によるステッチは、防水ダッフルバッグにおいて水が侵入する可能性のある貫通点を作り出します。そのため、水分保護の観点からは高周波溶着が優れています。接着剤による接合は、表面処理を慎重に行う必要があり、紫外線や極端な温度変化にさらされると劣化しやすくなります。接着剤のみで密封された防水ダッフルバッグは、2~3年を超えて品質を維持することは稀です。一方、溶着された継ぎ目は、熱可塑性樹脂が完全に結晶化するにつれて時間とともに強度が増す分子レベルでの永久的な結合を形成します。高周波溶着で製造された防水ダッフルバッグは、通常、5~10年にわたる実使用期間中でも十分な防水性能を維持できるため、初期の製造コストがやや高くなるものの、顧客にとってはより優れたコストパフォーマンスを提供します。
高周波溶接の高速性とスケーラビリティにより、競争力のある価格で防水ダッフルバッグを量産することが経済的に実現可能です。手縫いや複雑な接着剤処理とは異なり、溶接装置は自動化が可能であり、人件費の削減と品質の一貫性向上が図れます。1人のオペレーターが複数の溶接ステーションを管理でき、各ステーションでは1日に50~100個の完成品である防水ダッフルバッグを生産できます。この高い生産効率により、メーカーは品質管理への投資を可能にし、低価格帯の他社製品との差別化をさらに強化できます。
カスタマイズと高度な応用
最新の 防水ダッフルバッグ サプライヤーは、プログラマブルな電極構成を用いて、特定の用途に対応した特殊な継ぎ目パターンを作成します。防水ドッフルバッグが繰り返し曲げられる際に生じるストレスによる亀裂を防ぐため、角部の継ぎ目を補強しています。荷重がかかる部位に沿って延長された継ぎ目は、重量を増加させることなく構造的サポートを提供します。また、一部のメーカーでは、内部の仕切りを溶着することで、防水ドッフルバッグ本体に密閉式の収納スペースを組み込んでおり、電子機器や書類を防水状態で保管できる一方で、バッグ全体の収容容量は維持されています。このような溶着技術の柔軟な応用が、高周波溶着技術を高級防水ドッフルバッグ製造における業界標準へと押し上げた理由です。
軍用および遠征用の防水ダッフルバッグを製造するサプライヤーは、通常、二重シールド縫製を採用し、特に重要なエッジ部分に高周波溶接電極を2回通して、完全な防水性を確保しています。この工程は製造時間を若干延長しますが、長時間の水中浸漬や極端な豪雨にも耐えられる防水ダッフルバッグを実現します。建設現場の作業員から緊急対応チームに至るまで、産業・商業分野のユーザーはこうした信頼性の高さに依存しており、厳しい要求を満たすサプライヤーにとっては、高度な溶接技術への投資が不可欠です。
よくある質問
防水ダッフルバッグの縫い目を高周波溶接する際、その部分の温度はどの程度になりますか?
溶接工程中、防水ダッフルバッグの素材間界面は、電源設定および素材の組成に応じて華氏200~300度の温度に達します。この熱により、下地となるポリエステルやナイロン生地を劣化させることなく、熱可塑性コーティングを溶融させることができます。防水ダッフルバッグの冷却工程は極めて重要であり、溶融した素材が強固で永続的な接合部として固化するための段階です。作業員はサーマルイメージングまたは抵抗式センサーで温度を監視し、防水ダッフルバッグの生産ライン全体で品質の一貫性を保つため、出力電力を調整します。
防水ダッフルバッグの溶接シームは、万が一不具合が生じた場合に修復可能ですか?
ほとんどの場合、防水ダッフルバッグの縫い目が損傷した場合、従来の修理方法では元の強度を完全に回復させることはできませんが、一時的な応急処置は可能です。防水ダッフルバッグに小さな漏れが生じた場合は、ユーザーが防水シーラントや専用の布地用接着剤を用いて一時的に補修することができます。ただし、確実な修理には、製造時に使用されたのと同じ高周波溶着装置を備えた有資格の技術者による再溶着作業が必要です。そのため、高品質な防水ダッフルバッグのメーカーでは、長期保証および修理サービスを提供しており、お客様が自力での修理(DIY)といった、かえってバッグの状態を悪化させる可能性のある対応をせずに、迅速かつ専門的に損傷に対処できるよう配慮しています。
サプライヤーは、防水ダッフルバッグの大規模な量産において、溶着品質の一貫性をどのように確保していますか?
防水ドッフルバッグの製造において一貫した品質を確保するには、リアルタイムでの監視、定期的な機器のキャリブレーション、および統計的工程管理(SPC)が不可欠です。サプライヤーは、各防水ドッフルバッグの生産時に電力出力、圧力、加圧時間、電極温度など、すべてのパラメーターを記録し、特定の生産日およびシリアル番号にまで遡れるデジタル記録を構築しています。自動検査システムは、すべての防水ドッフルバッグの縫い目を撮影し、あらかじめ設定された品質基準と照合します。また、定期的な保守作業により機器のばらつきを防ぎ、周期的な再キャリブレーションによって、製造工程全体を通じて防水ドッフルバッグが仕様を満たすことを保証しています。こうしたデータ駆動型のアプローチにより、メーカーは品質劣化が目に見えるようになる前段階で傾向を把握・対応でき、工場から出荷されるすべての防水ドッフルバッグの品質保証を実現しています。