 EN
Tillverkningen av en pålitlig vattentät duffelbag kräver precisionskonstruktion och avancerade täkningsmetoder som går långt bortom standardstygn av tyg. Ledande leverantörer inom branschen har antagit högfrekvenssvetsning som huvudmetod för att skapa sömmar som tål extrem fuktexponering, tryck och miljöpåverkan. Denna teknik förändrar hur vattentäta duffelbagar tillverkas och säkerställer att resenärer och yrkesverksamma kan lita på sin utrustning även i hårda förhållanden. Att förstå svetsprocessen bakom en vattentät duffelbag ger insikt i varför kvalitet är avgörande och vad som skiljer premiumbagar från vanliga alternativ.

Högfrekvenssvetsning har blivit standardmetoden för tillverkare som vill producera vattentäta duffelväskor som uppfyller internationella hållbarhetsstandarder. Till skillnad från traditionella metoderna med nål och tråd skapar svetsning en permanent molekylär bindning mellan materialen, vilket eliminerar mikrospalter där vatten kan tränga in. Processen kräver specialutrustning, utbildade operatörer och strikta kvalitetskontrollprotokoll. I den här artikeln undersöks hur leverantörer utför högfrekvenssömsvetsning, de tekniska specifikationerna som är involverade samt varför denna tillverkningsmetod är avgörande för att skapa en vattentät duffelväska som fungerar pålitligt i verkliga situationer.
Grundläggande principer för högfrekvenssvetsning av vattentäta duffelväskor
Hur högfrekvensenergi skapar täta sömmar
Högfrekvenssvetsning fungerar genom att tillämpa radiofrekvensenergi på termoplastiska material, vilket genererar värme som smälter samman lager utan att påverka strukturell integritet. När tillverkare producerar en vattentät duffelväska tillämpas elektromagnetiska vågor med frekvenser mellan 13,56 och 27,12 megahertz direkt på materialgränsytan. Energien exciterar molekylkedjor i polyester- och polyuretanskikt, vilket skapar lokal smältning som förbinder intilliggande lager till en enda, sammanhängande fog. Denna process ger en vattentät duffelväskas söm som är starkare än det omgivande materialet självt, vilket gör fogens koppling till den minst sannolika felkällan under användning.
Precisionen hos högfrekvenssvetsning skiljer den från limning eller ultraljudsmetoder. För att en vattentät duffelväska ska uppnå verklig vattentäthet måste varje millimeter av sömmen uppnå fullständig molekylär sammansmältning utan att bränna igenom tyget. Operatörer använder tryckreglerad verktygsutrustning och noggrant kalibrerade verkanstider för att kontrollera djup och konsekvens. Den resulterande vattentäta duffelväskan uppvisar enhetlig sömnkvalitet över tusentals enheter och uppfyller toleransspecifikationer som strikta kvalitetssystem kräver.
Materialberedning innan svetsning
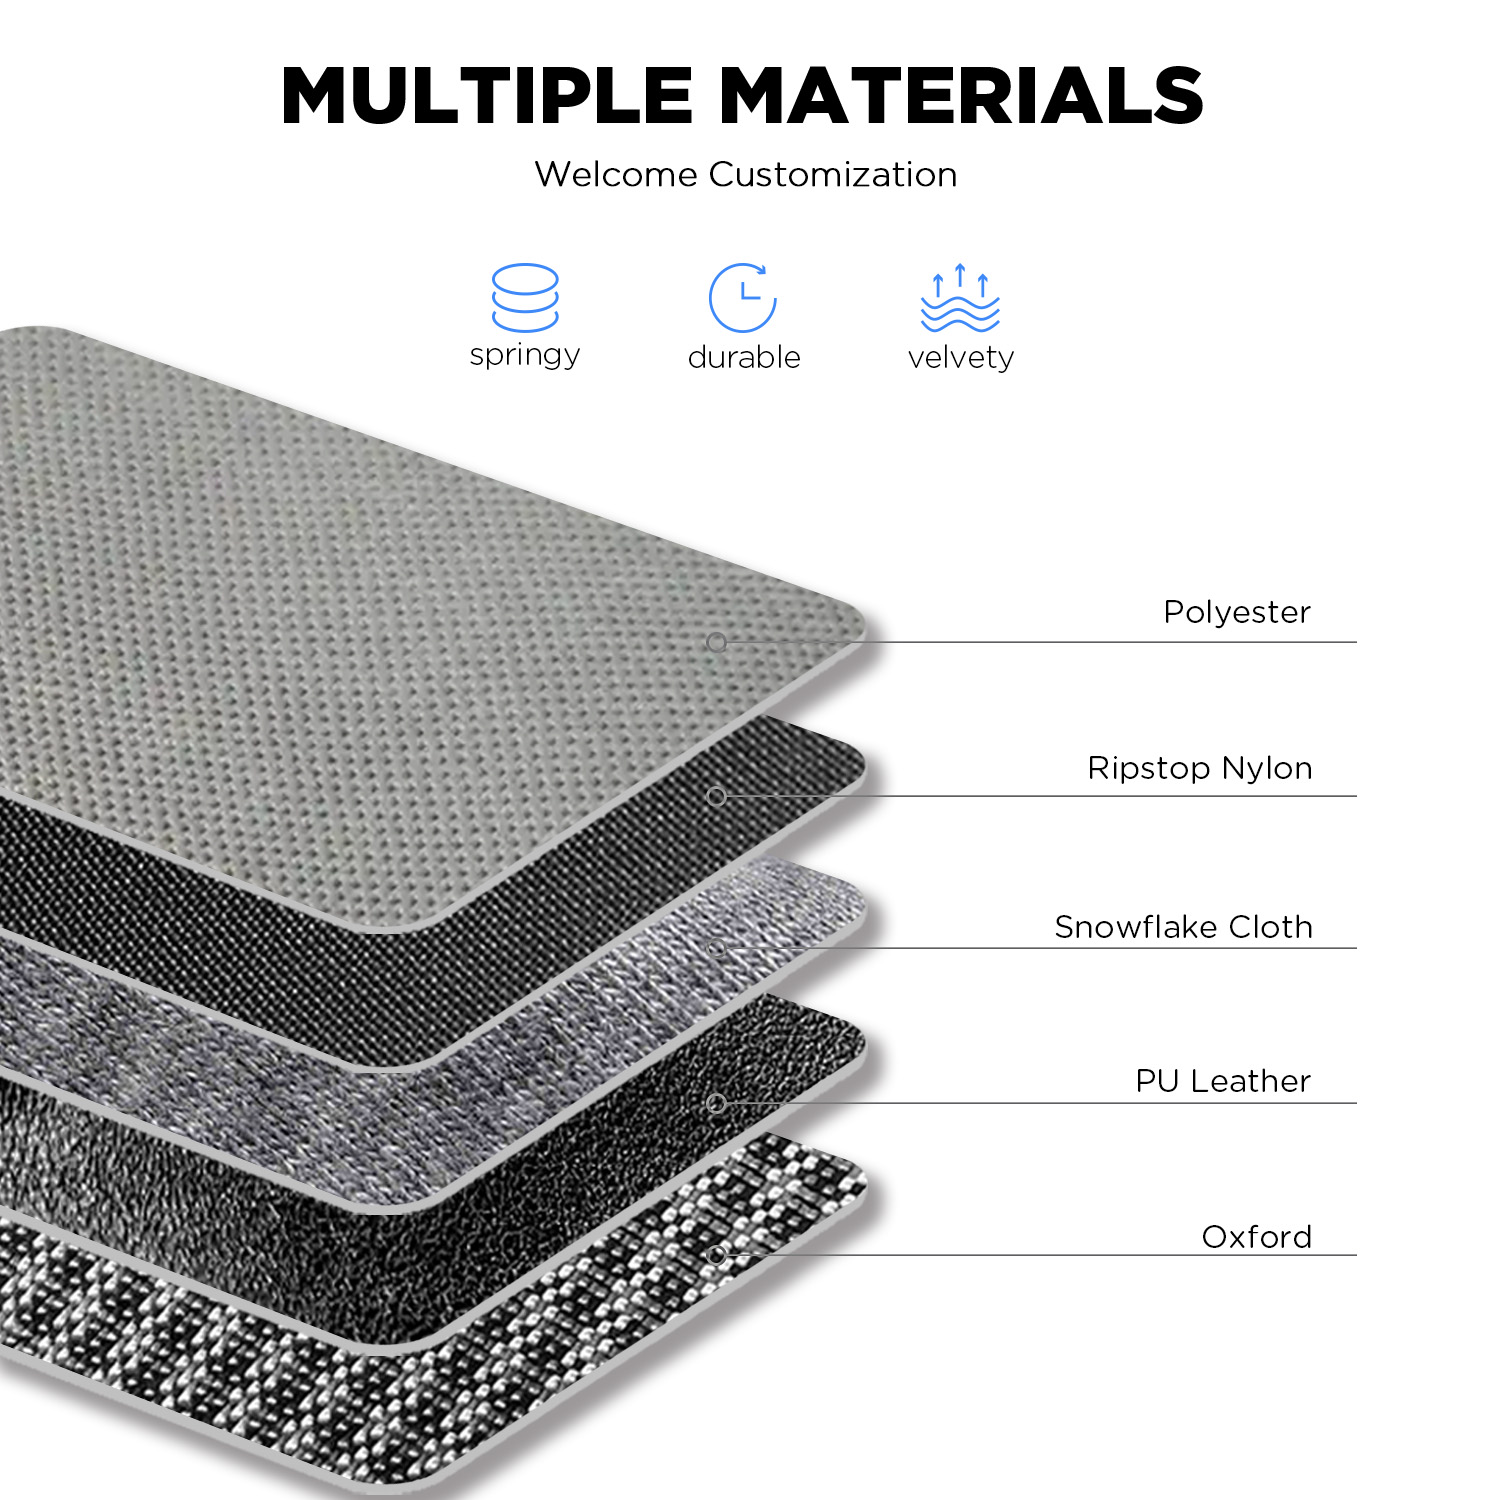
Innan någon svetsning påbörjas måste leverantörer som tillverkar vattentäta duffelväskor förbereda materialen med extrem noggrannhet. Yttertyget är vanligtvis ett lösningsfärgat polyesterbelagt med polyuretan eller PVC för att skapa den vattenspärrande lagret. Insidan kan vara nylon eller bomullskanvas för hållbarhet och komfort. Båda materialen måste vara fullständigt rena, fria från oljor, damm och fukt, eftersom föroreningar stör svetssprocessen och försvagar sömmen i den färdiga vattentäta duffelväskan. Tillverkare använder specialiserade rensystem och miljöer med kontrollerad luftfuktighet för att säkerställa materialens konsekvens.
Tyget måste också placeras med millimeternoggrannhet innan svettelektroden kommer i kontakt med det. En tillverkare av vattentäta duffelväskor använder automatiserade fördelningssystem eller skicklig manuell placering för att säkerställa att sömmen löper exakt där konstruktionskraven kräver. Alla felpositioneringar leder antingen till ofullständig försegling eller oönskad materialskada. Premiumtillverkare av vattentäta duffelväskor använder visionstyrd system som verifierar materialplaceringen innan svettssekvensen påbörjas, vilket garanterar att varje färdig väska uppfyller konstruktionskraven.
Högfrekvenssvetningsprocessen för sömnproduktion
Utrustningskonfiguration och driftparametrar
En modern högfrekvenssvetsmaskin för tillverkning av vattentäta duffelväskor består av en strömförsörjning, en dielektrisk uppvärmningskammare, ett trycksystem och en kylmekanism. Strömförsörjningen genererar konstant radiofrekvensenergi, vanligtvis i intervallet 2–5 kilowatt för väsktillverkning. Den dielektriska uppvärmningskammaren innehåller svetselectroden, som är formad för att matcha den önskade sömnprofilen. För en vattentät duffelväska är elektroderna ofta konturerade för att skapa förstärkta sömmar vid spänningspunkter som hörn och handtag, vilket ger strukturell stöd där väskan utsätts för maximal belastning.
Trycket som tillämpas vid svetsning påverkar direkt kvaliteten på sömmen i den vattentäta duffelväskan. För lite tryck lämnar kvar luckor; för mycket tryck bränner igenom materialen och försvagar tyget. Leverantörer använder vanligtvis 100–300 pund tryck, beroende på materialtjocklek och svetstid. Värmepåverkanstiden – den tid elektroden förblir i kontakt med materialet – varierar mellan 0,5 och 3 sekunder för en vattentät duffelväska, beroende på materialens sammansättning och sömmens bredd. Operatörer övervakar dessa parametrar kontinuerligt och justerar inställningarna för att säkerställa konsekvens under hela produktionsloppet.
Kylning och fastställning av svetsen
Efter att svepelektroden dragits tillbaka måste den nyss tätade vattentäta duffelväskans söm svalnas under kontrollerade förhållanden för att maximera styrkan. De flesta tillverkare använder luftkylning eller vattenkylda verktyg för att snabbt sänka temperaturen i det svetsade området, vilket gör att termoplastiska förbindelsen kan stelnas utan deformation. Den vattentäta duffelväskans söm genomgår snabb molekylär återkristallisering under denna fas, vilket fixerar den smälta strukturen. För tidig borttagning eller böjning under svalningsfasen påverkar den vattentäta duffelväskans integritet negativt, varför många leverantörer använder automatiserade hanteringssystem som håller färdiga sömmar stilla i 10–30 sekunder efter svetsningen.
Vissa avancerade tillverkare använder sekundära kylsystem som cirkulerar kyld vatten genom elektroden eller pressplattorna, vilket förkortar tillverkningscykeln för vattentäta duffelväskor samtidigt som sömmens kvalitet förbättras. Denna teknik är särskilt värdefull vid tillverkning av vattentäta duffelväskor med omfattande sömmar, där produktionsvolymen kräver snabbare genomströmning. Den reglerade kylningen säkerställer att den vattentäta duffelväskan behåller sin dimensionsstabilitet och att sömmen förblir tillräckligt elastisk för praktisk användning utan att bli spröd eller benägen att spricka med tiden.
Kvalitetsgaranti och prestandatestning
Inspektionsmetoder för svetsade sömmar
Kvalitetskontrollen av en vattentät duffelväska påbörjas omedelbart efter svetsningen, där operatörer utför visuella inspektioner för ytskador, brännmärken eller ofullständig sammanfogning. Varje vattentät duffelväska genomgår måttkontroll för att säkerställa att sömmarna överensstämmer med de tekniska ritningarna. Avancerade leverantörer använder automatiserade optiska system som fotograferar varje söm på den vattentäta duffelväskan och jämför den med referensstandarder, vilket markerar avvikelser för manuell granskning. Denna tvålagers inspektionsmetod upptäcker fel innan de når kunderna, vilket skyddar både varumärkesreputationen och slutanvändarens säkerhet.
Destruktiv provning kompletterar visuell inspektion genom att verifiera den strukturella integriteten hos en vattentät duffelväska vid slumpmässiga intervall. Kvalitetsgrupper klipper bort provsympar från produktionsomgångar och utför skiljprov, där kraften som krävs för att separera de svetsade lagren mäts. En korrekt utförd söm på en vattentät duffelväska kräver vanligtvis 10–20 pund kraft per tum för att dras isär – betydligt starkare än det omgivande materialet. Sprängprov pressar upp vattentäta duffelväskor utifrån, vilket simulerar extrema belastningsförhållanden och verifierar att svetsade hörn och sömmar förblir intakta utan att spricka eller läcka.
Validering av vattentätning
Varje produktionsomgång av en vattentät duffelbag genomgår nedsänkningsprov för att verifiera den faktiska vattentätheten. Prov på väskor fylls med torrt material, försluts och nedsänks i vatten under långa perioder – vanligtvis 24 till 48 timmar. Efter upptagning undersöks innehållet för fuktgenomträngning, vilket bekräftar att konstruktionen av den vattentäta duffelbag och utförandet av svetsningen verkligen förhindrar vatteningång. Leverantörer utför ofta detta prov vid höjd temperatur och tryck som överstiger normala bruksförhållanden, vilket säkerställer en säkerhetsmarginal i prestandagarantin för den vattentäta duffelbag.
Vissa tillverkare använder saltdimtest och UV-belysningsprov för att verifiera att en vattentät duffelväska behåller sin vattentäthet efter långvarig miljöpåverkan. Dessa accelererade åldringstester simulerar månader av verklig utsättning på bara några dagar och avslöjar eventuell försämring av material eller sömmar i den vattentäta duffelväskan. Premiumleverantörer sparar testdokumentation för varje produktionsomgång, vilket visar överensstämmelse med internationella standarder som ISO 2880 eller militära specifikationer som MIL-D-3286, och ger kunderna verifierad tillförsikt i deras investering i en vattentät duffelväska.
Varför högfrekvenssvetsning är viktig för Vattentät duffelväska Tillförlitlighet
Fördelar jämfört med traditionella sigillmetoder
Traditionella sydda sömmar skapar punkter där vatten kan tränga in i en vattentät duffelväska, vilket gör högfrekvenssvetsning överlägsen för fuktskydd. Limning kräver noggrann ytförberedelse och kan försämras vid exponering för UV-ljus eller extrema temperaturer; en vattentät duffelväska som endast är förseglad med lim behåller sällan sin integritet längre än 2–3 år. Svetsade sömmar skapar däremot permanenta molekylära bindningar som stärks över tid när termoplasten fullständigt kristalliseras. En vattentät duffelväska som tillverkats med högfrekvenssvetsning behåller vanligtvis full vattentäthet i 5–10 år av aktiv användning, vilket gör den till ett bättre värde för kunderna trots högre initiala produktionskostnader.
Hastigheten och skalbarheten hos högfrekvenssvetsning gör den ekonomiskt praktisk för att tillverka vattentäta duffelväskor till konkurrenskraftiga priser. Till skillnad från handstygn eller komplexa limprocesser kan svetstekniken automatiseras, vilket minskar arbetskostnaderna och ökar konsekvensen. En enda operatör kan övervaka flera svetstationer, där varje station producerar 50 till 100 färdiga vattentäta duffelväskor per dag. Denna effektivitet gör det möjligt for tillverkare att investera i kvalitetskontrollåtgärder som ytterligare skiljer deras vattentäta duffelväskor från billigare alternativ.
Anpassning och avancerade applikationer
Modern vattentät duffelväska leverantörer använder programmerbara elektrodkonfigurationer för att skapa specialiserade sömnar som möter specifika användningsfall. Förstärkta hörnsömmar förhindrar spänningsbrytning där en vattentät duffelväska utsätts for upprepad böjning. Förlängda sömmar längs bärande zoner ger strukturell stöd utan att öka vikten. Vissa tillverkare integrerar täta fack i designen av den vattentäta duffelväskan genom att svetsa interna partitioner, vilket skapar vattentätt förvar för elektronik eller dokument utan att minska väskans totala kapacitet. Denna flexibilitet i svetstillämpningen visar varför högfrekvensteknik har blivit branschens standard för premium-tillverkning av vattentäta duffelväskor.
Leverantörer av vattentäta militära och expeditionssäckar använder ofta dubbla förseglaade sömmar, där svepelektroden appliceras två gånger längs kritiska kanter för att säkerställa absolut vattentätning. Även om detta ökar produktionstiden skapar det en vattentät säck som tål långvarig nedsänkning under vatten eller extrem nederbörd. Industriella och kommersiella användare – från bygglag till beredskapsteam – är beroende av denna pålitlighet, vilket gör investeringen i avancerad svetsteknologi avgörande för leverantörer som betjänar dessa krävande marknader.
Vanliga frågor
Vilken temperatur når en söm på en vattentät säck under högfrekvenssvetsning?
Under svetsprocessen når gränsytan mellan materialen i en vattentät duffelbag temperaturer mellan 200 och 300 grader Fahrenheit, beroende på effektinställningar och materialens sammansättning. Den här värmen är tillräcklig för att smälta den termoplastiska beläggningen utan att försämra den underliggande polyester- eller nylonväven. Kylfasen för den vattentäta duffelbagen är avgörande, eftersom den gör att det smälta materialet stelnar till en stark, permanent fog. Operatörer övervakar temperaturen med hjälp av termisk bildbehandling eller motståndssensorer och justerar effekten för att säkerställa konsekvens i produktionen av vattentäta duffelbags.
Kan en svetsad söm i en vattentät duffelbag reparereras om den går sönder?
I de flesta fall kan en skadad söm i en vattentät duffelbag inte återställas till ursprunglig hållfasthet med traditionella repareringsmetoder, även om tillfällig reparation är möjlig. Om en vattentät duffelbag utvecklar en liten läcka kan användare applicera vattentät tätning eller specialiserad tyglim som en tillfällig lösning. Den definitiva reparationen kräver dock omveldning av en kvalificerad tekniker med tillgång till samma högfrekventa utrustning som användes vid tillverkningen. Därför erbjuder premiumtillverkare av vattentäta duffelbags utökade garantier och reparationstjänster, vilket säkerställer att kunder snabbt och professionellt kan hantera skador istället for att försöka sig på egna reparationer som kan försämra väskan ytterligare.
Hur säkerställer leverantörer konsekvent svetskvalitet över stora produktionsomfattningar av vattentäta duffelbags?
Konsekvent kvalitet i tillverkningen av vattentäta duffelväskor kräver övervakning i realtid, regelbunden kalibrering av utrustning och statistisk processkontroll. Leverantörer loggar varje parameter – effektutdata, tryck, hålltid och elektrodtemperatur – för varje tillverkad vattentät duffelväska, vilket skapar en digital registrering som kan spåras till specifika produktionsdatum och serienummer. Automatiserade inspektionssystem fotograferar varje söm på varje vattentät duffelväska och jämför den med etablerade kvalitetsgränser. Regelmässig underhåll förhindrar att utrustningen avviker från sina inställningar, och periodisk omkalibrering säkerställer att varje vattentät duffelväska uppfyller specifikationerna under hela produktionscykeln. Denna datastyrd ansats gör det möjligt för tillverkare att identifiera trender innan kvalitetsförsämring blir synlig, vilket skyddar integriteten hos varje vattentät duffelväska som lämnar anläggningen.