 EN
La produzione di una borsa da viaggio impermeabile affidabile richiede un’ingegneria di precisione e tecniche avanzate di sigillatura che vanno ben oltre la semplice cucitura del tessuto. I principali fornitori del settore hanno adottato la saldatura ad alta frequenza come metodo principale per creare cuciture in grado di resistere a un’esposizione estrema all’umidità, alla pressione e allo stress ambientale. Questa tecnologia trasforma il modo in cui vengono costruite le borse da viaggio impermeabili, garantendo che viaggiatori e professionisti possano fidarsi del proprio equipaggiamento anche in condizioni avverse. Comprendere il processo di saldatura alla base di una borsa da viaggio impermeabile fornisce una visione chiara del perché la qualità sia fondamentale e di cosa distingua le borse premium dalle alternative comuni.

La saldatura ad alta frequenza è diventata l’approccio standard per i produttori che desiderano realizzare una borsa da viaggio impermeabile conforme agli standard internazionali di resistenza. A differenza dei metodi tradizionali con ago e filo, la saldatura crea un legame molecolare permanente tra i materiali, eliminando i microspazi attraverso cui l’acqua potrebbe penetrare. Questo processo richiede attrezzature specializzate, operatori qualificati e rigorosi protocolli di controllo qualità. Questo articolo esplora come i fornitori eseguono la saldatura ad alta frequenza sui giunti, le specifiche tecniche coinvolte e il motivo per cui questo metodo produttivo è essenziale per creare una borsa da viaggio impermeabile che funzioni in modo affidabile nelle situazioni reali.
Fondamenti della saldatura ad alta frequenza per borse da viaggio impermeabili
Come l’energia ad alta frequenza crea giunti stagni
La saldatura ad alta frequenza funziona applicando energia a radiofrequenza ai materiali termoplastici, generando calore che fonde gli strati insieme senza compromettere l’integrità strutturale. Quando i produttori realizzano una borsa impermeabile tipo duffle, applicano onde elettromagnetiche a frequenze comprese tra 13,56 e 27,12 megahertz direttamente all’interfaccia del materiale. L’energia eccita le catene molecolari nei rivestimenti in poliestere e poliuretano, provocando una fusione localizzata che unisce gli strati adiacenti in una singola sigillatura continua. Questo processo produce una cucitura per borse impermeabili tipo duffle più resistente del materiale circostante, rendendo il giunto il punto meno probabile di rottura durante l’uso.
La precisione della saldatura ad alta frequenza la distingue dall’incollaggio o dai metodi ultrasonici. Per garantire una vera resistenza all’acqua in una borsa impermeabile, ogni millimetro della cucitura deve raggiungere una fusione molecolare completa, senza bruciare il tessuto. Gli operatori utilizzano attrezzature con regolazione della pressione e tempi di permanenza accuratamente calibrati per controllare profondità e uniformità. La borsa impermeabile risultante presenta una qualità uniforme delle cuciture su migliaia di unità, rispettando le tolleranze richieste da sistemi di controllo qualità rigorosi.
Preparazione del materiale prima della saldatura
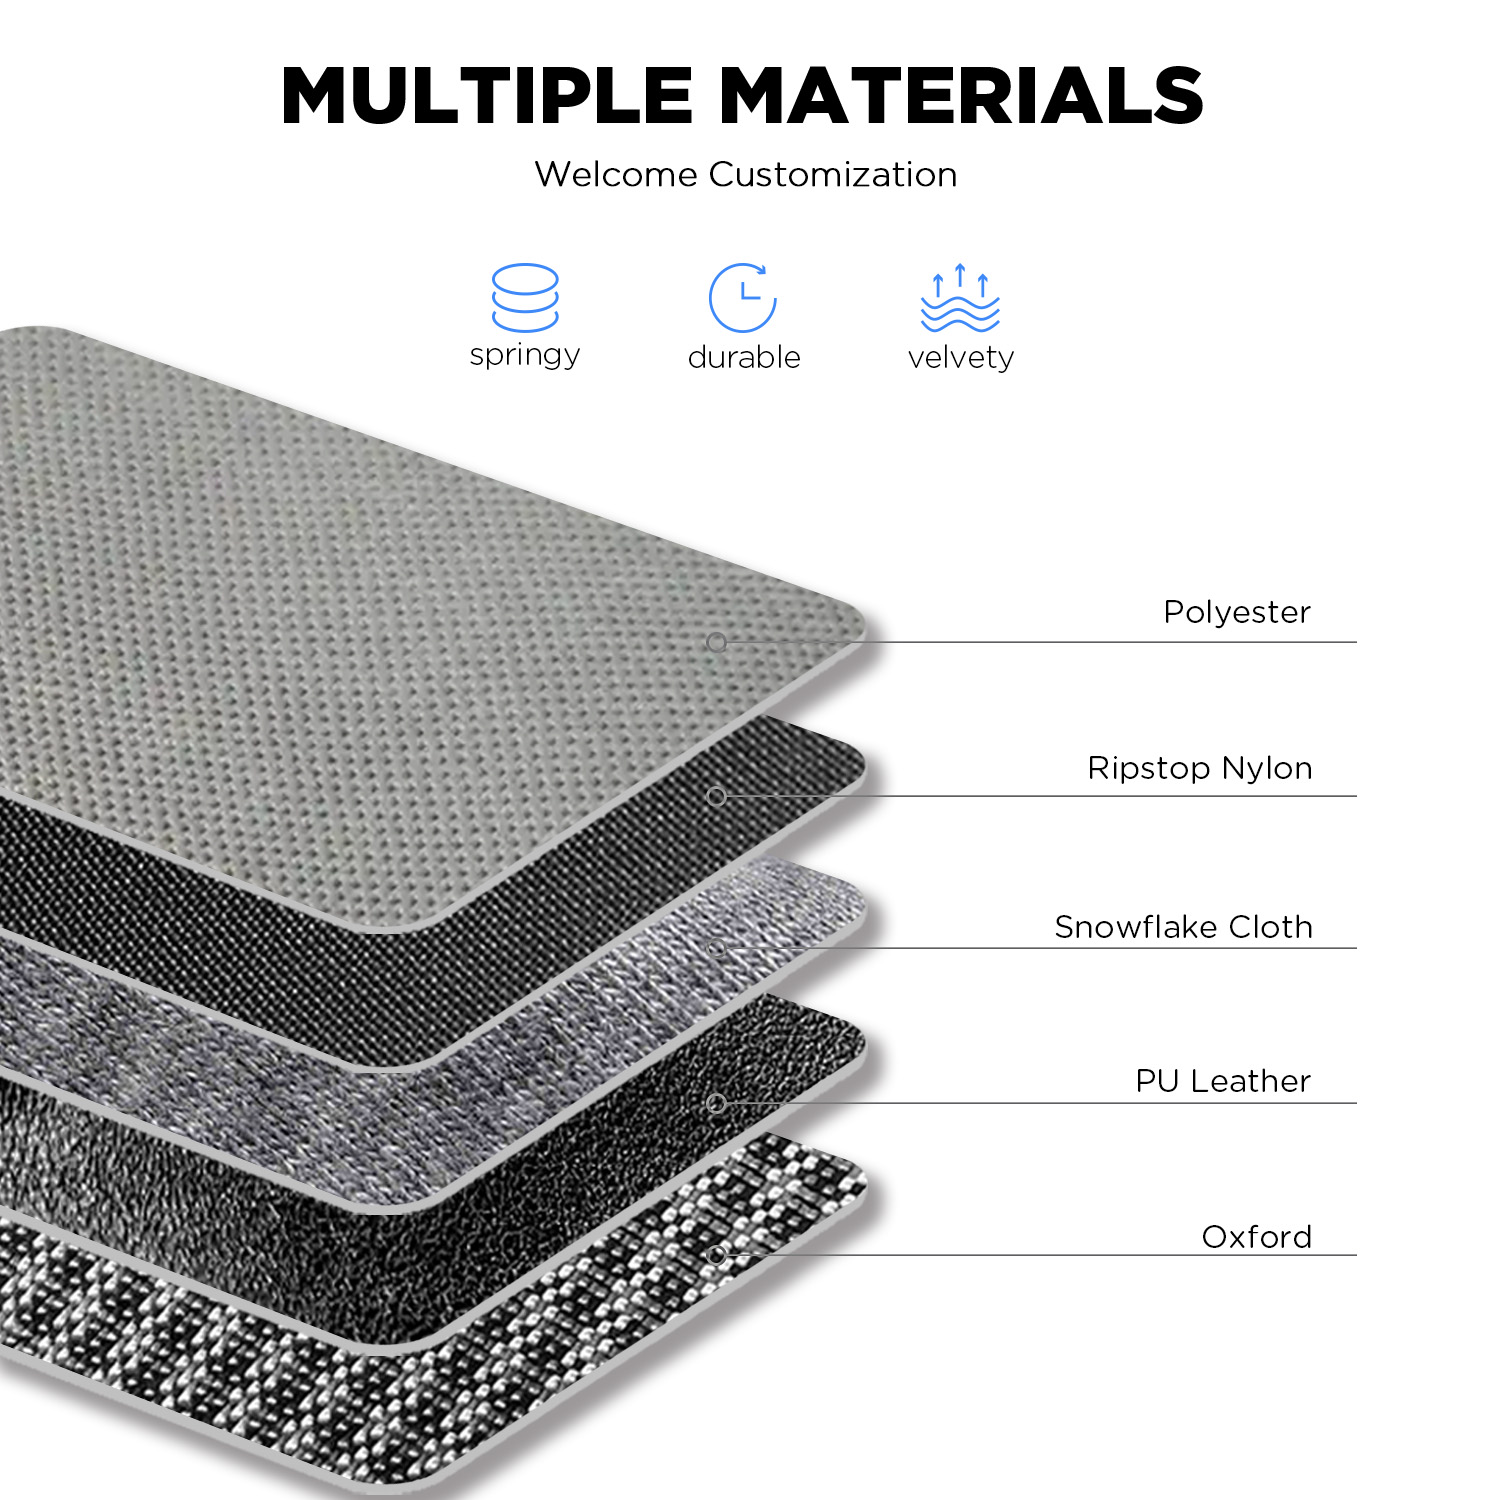
Prima dell’inizio di qualsiasi saldatura, i fornitori che producono una borsa impermeabile devono preparare i materiali con estrema cura. Il tessuto esterno è generalmente un poliestere tinteggiato in massa, rivestito con poliuretano o PVC per creare lo strato impermeabile. L’interno può essere in nylon o in tela di cotone, per garantire durata e comfort. Entrambi i materiali devono essere perfettamente puliti, privi di oli, polvere e umidità, poiché le impurità interferiscono con il processo di saldatura e indeboliscono la cucitura risultante della borsa impermeabile. I produttori utilizzano sistemi di pulizia specializzati e ambienti a umidità controllata per mantenere la costanza dei materiali.
Il tessuto deve inoltre essere posizionato con precisione millimetrica prima che l’elettrodo di saldatura entri in contatto con esso. Un produttore di borse impermeabili tipo duffle utilizza sistemi di alimentazione automatizzati oppure un posizionamento manuale eseguito da operatori qualificati, per garantire che la linea di saldatura segua esattamente il percorso indicato dalle specifiche di progettazione. Qualsiasi errore di allineamento comporta o una sigillatura incompleta o danni indesiderati al materiale. I produttori premium di borse impermeabili tipo duffle impiegano sistemi guidati da visione artificiale che verificano il posizionamento del materiale prima dell’avvio della sequenza di saldatura, assicurando che ogni borsa completata rispetti gli standard di progettazione.
Processo di saldatura ad alta frequenza per la creazione delle cuciture
Configurazione dell’attrezzatura e parametri operativi
Una moderna macchina per saldatura ad alta frequenza per la produzione di una borsa impermeabile tipo duffle è composta da un’alimentazione elettrica, una camera di riscaldamento dielettrico, un sistema di pressione e un meccanismo di raffreddamento. L’alimentazione elettrica genera in modo costante energia a radiofrequenza, tipicamente nella gamma da 2 a 5 chilowatt per la produzione di borse. La camera di riscaldamento dielettrico contiene l’elettrodo di saldatura, sagomato per corrispondere al profilo desiderato della cucitura. Per una borsa impermeabile tipo duffle, gli elettrodi sono spesso modellati per creare cuciture rinforzate nei punti soggetti a sollecitazione, come gli angoli e i punti di fissaggio delle maniglie, aggiungendo supporto strutturale dove la borsa subisce la massima tensione.
La pressione applicata durante la saldatura influisce direttamente sulla qualità della cucitura del borsone impermeabile. Una pressione troppo bassa lascia degli spazi; una pressione eccessiva brucia i materiali e indebolisce il tessuto. I fornitori applicano tipicamente una pressione compresa tra 100 e 300 libbre, a seconda dello spessore del materiale e del tempo di saldatura. Il tempo di permanenza — ossia la durata per cui l’elettrodo rimane a contatto con il materiale — varia da 0,5 a 3 secondi per un borsone impermeabile, in funzione della composizione del materiale e della larghezza della cucitura. Gli operatori monitorano continuamente questi parametri, regolando le impostazioni per garantire coerenza durante l’intero ciclo produttivo.
Raffreddamento e fissaggio della saldatura
Dopo il ritiro dell’elettrodo di saldatura, la nuova cucitura impermeabile della borsa a sacco deve raffreddarsi in condizioni controllate per massimizzare la resistenza. La maggior parte dei produttori utilizza il raffreddamento ad aria o attrezzature raffreddate ad acqua per ridurre rapidamente la temperatura dell’area saldata, consentendo al legame termoplastico di solidificarsi senza deformazioni. Durante questa fase, la cucitura impermeabile della borsa a sacco subisce una rapida ricristallizzazione molecolare, che fissa la struttura fusa. La rimozione prematura o la flessione durante il raffreddamento compromette l’integrità della borsa a sacco impermeabile; pertanto, molti fornitori impiegano sistemi automatizzati di movimentazione che mantengono le cuciture finite ferme per 10–30 secondi dopo la saldatura.
Alcuni produttori avanzati utilizzano sistemi di raffreddamento secondari che fanno circolare acqua refrigerata attraverso l’elettrodo o le piastre di pressatura, accelerando il ciclo di produzione della borsa impermeabile e migliorando la qualità delle cuciture. Questa tecnica risulta particolarmente utile nella produzione di modelli di borse impermeabili con un’estesa superficie cucita, dove il volume produttivo richiede una maggiore velocità di elaborazione. Il raffreddamento controllato garantisce che la borsa impermeabile mantenga la stabilità dimensionale e che la cucitura rimanga sufficientemente flessibile per l’uso reale, senza diventare fragile o soggetta a crepe nel tempo.
Garanzia di Qualità e Test sulle Prestazioni
Metodi di ispezione per le cuciture saldate
Il controllo qualità di una borsa impermeabile a sacco inizia immediatamente dopo la saldatura: gli operatori eseguono ispezioni visive per rilevare difetti superficiali, bruciature o fusione incompleta. Ogni borsa impermeabile a sacco viene sottoposta a verifica dimensionale per garantire che le cuciture corrispondano ai disegni tecnici. I fornitori più avanzati utilizzano sistemi ottici automatici che scattano una fotografia di ogni cucitura della borsa impermeabile a sacco e la confrontano con standard di riferimento, segnalando eventuali scostamenti per la revisione umana. Questo approccio di ispezione a doppio livello individua i difetti prima che raggiungano i clienti, tutelando sia la reputazione del marchio sia la sicurezza dell’utente finale.
I test distruttivi integrano l’ispezione visiva per verificare, a intervalli casuali, l’integrità strutturale di una borsa impermeabile tipo duffle. I team qualità prelevano campioni di cuciture dai lotti di produzione ed eseguono test di distacco (peel test), misurando la forza necessaria per separare gli strati saldati. Una cucitura ben eseguita su una borsa impermeabile tipo duffle richiede tipicamente da 10 a 20 libbre di forza per pollice per essere strappata: una resistenza nettamente superiore a quella del materiale circostante. Nei test di scoppio (burst test) la borsa impermeabile tipo duffle viene pressurizzata dall’interno, simulando condizioni di carico estreme e verificando che gli angoli e le cuciture saldate rimangano integri, senza scoppiare né perdere.
Verifica della resistenza all'acqua
Ogni lotto produttivo di una borsa impermeabile a sacco viene sottoposto a un test di immersione per verificare effettivamente la resistenza all’acqua. Borse campione vengono riempite con materiale asciutto, sigillate e immerse in acqua per periodi prolungati—tipicamente da 24 a 48 ore. Dopo il ritiro, il contenuto viene ispezionato per rilevare eventuali infiltrazioni di umidità, confermando che il design della borsa impermeabile a sacco e l’esecuzione delle saldature impediscano effettivamente l’ingresso dell’acqua. I fornitori eseguono spesso questo test a temperature e pressioni superiori rispetto alle condizioni d’uso normali, garantendo così un margine di sicurezza nella prestazione dichiarata della borsa impermeabile a sacco.
Alcuni produttori utilizzano test in nebbia salina ed esposizione ai raggi UV per verificare che una borsa impermeabile mantenga le sue proprietà idrorepellenti dopo prolungati stress ambientali. Questi protocolli di invecchiamento accelerato simulano mesi di esposizione reale in pochi giorni, rivelando eventuali degradazioni nei materiali o nelle cuciture della borsa impermeabile. I fornitori premium conservano la documentazione dei test per ogni serie produttiva, dimostrando la conformità a standard internazionali come ISO 2880 o a specifiche militari come MIL-D-3286, offrendo ai clienti una garanzia verificabile sul loro investimento in borse impermeabili.
Perché la saldatura ad alta frequenza è importante per Borsa a sacco impermeabile Affidabilità
Vantaggi rispetto ai Metodi Tradizionali di Sigillatura
Le cuciture tradizionali creano punti di perforazione attraverso i quali l’acqua può penetrare in una borsa impermeabile, rendendo la saldatura ad alta frequenza superiore per la protezione dall’umidità. L’incollaggio richiede una preparazione accurata delle superfici e può degradarsi se esposto alla luce UV o a escursioni termiche estreme; una borsa impermeabile sigillata esclusivamente con colla raramente mantiene la propria integrità oltre i 2–3 anni. Le cuciture saldate, al contrario, creano legami molecolari permanenti che si rafforzano nel tempo man mano che il termoplastico completa la propria cristallizzazione. Una borsa impermeabile realizzata con saldatura ad alta frequenza mantiene tipicamente una resistenza all’acqua completa per 5–10 anni di utilizzo attivo, rappresentando quindi un valore migliore per i clienti nonostante i costi di produzione iniziali più elevati.
La velocità e la scalabilità della saldatura ad alta frequenza la rendono economicamente vantaggiosa per produrre una borsa impermeabile tipo duffle a prezzi competitivi. A differenza della cucitura manuale o di complessi processi adesivi, le attrezzature per la saldatura possono essere automatizzate, riducendo i costi del lavoro e aumentando la coerenza. Un singolo operatore può supervisionare più stazioni di saldatura, ciascuna delle quali produce da 50 a 100 unità finite di borse impermeabili tipo duffle al giorno. Questa efficienza consente ai produttori di investire in misure di controllo qualità che differenziano ulteriormente le loro offerte di borse impermeabili tipo duffle rispetto ad alternative a costo inferiore.
Personalizzazione e applicazioni avanzate
I moderni borsa a sacco impermeabile i fornitori utilizzano configurazioni programmabili degli elettrodi per creare schemi di cuciture specializzati che rispondono a specifiche esigenze d’uso. Le cuciture rinforzate agli angoli prevengono le fessurazioni da sollecitazione nelle borse impermeabili tipo duffle sottoposte a flessioni ripetute. Le cuciture allungate lungo le zone portanti aggiungono supporto strutturale senza incrementare il peso. Alcuni produttori integrano compartimenti stagni nel design della borsa impermeabile tipo duffle saldando partizioni interne, creando uno spazio di stoccaggio impermeabile per dispositivi elettronici o documenti, mantenendo inalterata la capacità complessiva della borsa. Questa flessibilità nell’applicazione della saldatura dimostra perché la tecnologia ad alta frequenza è diventata lo standard di settore nella produzione premium di borse impermeabili tipo duffle.
I fornitori di borse da trasporto impermeabili di livello militare ed esplorativo utilizzano spesso cuciture a tenuta doppia, applicando l’elettrodo di saldatura due volte lungo i bordi critici per garantire un’impermeabilità assoluta all’acqua. Sebbene ciò aumenti i tempi di produzione, consente di realizzare una borsa da trasporto impermeabile in grado di resistere a immersioni prolungate sott’acqua o a precipitazioni estreme. Gli utenti industriali e commerciali—dai cantieri edili alle squadre di intervento in emergenza—contano su questo livello di affidabilità, rendendo indispensabile, per i fornitori che servono questi mercati esigenti, l’investimento in tecnologie avanzate di saldatura.
FAQ
A quale temperatura arriva la cucitura di una borsa da trasporto impermeabile durante la saldatura ad alta frequenza?
Durante il processo di saldatura, l’interfaccia tra i materiali di una borsa impermeabile a forma di duffle raggiunge temperature comprese tra 200 e 300 gradi Fahrenheit, a seconda delle impostazioni di potenza e della composizione dei materiali. Questo calore è sufficiente a fondere il rivestimento termoplastico senza degradare il tessuto sottostante in poliestere o nylon. La fase di raffreddamento della borsa impermeabile a forma di duffle è critica, poiché consente al materiale fuso di solidificarsi formando un legame forte e permanente. Gli operatori monitorano la temperatura mediante termocamere o sensori di resistenza, regolando l’output di potenza per garantire coerenza lungo la linea di produzione della borsa impermeabile a forma di duffle.
È possibile riparare una cucitura saldata su una borsa impermeabile a forma di duffle qualora questa si rompa?
Nella maggior parte dei casi, una cucitura danneggiata di una borsa impermeabile non può essere completamente ripristinata alla sua resistenza originale mediante metodi tradizionali di riparazione, anche se è possibile applicare soluzioni temporanee. Se una borsa impermeabile presenta una piccola perdita, l’utente può applicare un sigillante impermeabile o una colla specifica per tessuti come soluzione provvisoria. Tuttavia, la riparazione definitiva richiede una nuova saldatura eseguita da un tecnico qualificato dotato dello stesso equipaggiamento ad alta frequenza utilizzato durante la produzione. È per questo motivo che i produttori premium di borse impermeabili offrono garanzie estese e servizi di riparazione, garantendo ai clienti di intervenire tempestivamente e in modo professionale sui danni, anziché ricorrere a soluzioni fai-da-te che potrebbero compromettere ulteriormente la borsa.
Come garantiscono i fornitori una qualità costante delle saldature su grandi serie di produzione di borse impermeabili?
Una qualità costante nella produzione di borse a sacco impermeabili richiede il monitoraggio in tempo reale, la calibrazione regolare delle attrezzature e il controllo statistico dei processi. I fornitori registrano ogni parametro — potenza erogata, pressione, tempo di permanenza e temperatura dell’elettrodo — per ogni borsa a sacco impermeabile prodotta, creando un record digitale rintracciabile fino a specifiche date di produzione e numeri di serie. Sistemi di ispezione automatici scattano una fotografia di ogni cucitura della borsa a sacco impermeabile, confrontandola con le soglie qualitative stabilite. La manutenzione regolare previene il deragliamento delle attrezzature e la ricaribrazione periodica garantisce che la borsa a sacco impermeabile rispetti le specifiche per tutta la durata del ciclo produttivo. Questo approccio basato sui dati consente ai produttori di individuare tendenze prima che il degrado qualitativo diventi visibile, preservando l’integrità di ogni borsa a sacco impermeabile che lascia lo stabilimento.
Indice dei Contenuti
- Fondamenti della saldatura ad alta frequenza per borse da viaggio impermeabili
- Processo di saldatura ad alta frequenza per la creazione delle cuciture
- Garanzia di Qualità e Test sulle Prestazioni
- Perché la saldatura ad alta frequenza è importante per Borsa a sacco impermeabile Affidabilità
-
FAQ
- A quale temperatura arriva la cucitura di una borsa da trasporto impermeabile durante la saldatura ad alta frequenza?
- È possibile riparare una cucitura saldata su una borsa impermeabile a forma di duffle qualora questa si rompa?
- Come garantiscono i fornitori una qualità costante delle saldature su grandi serie di produzione di borse impermeabili?