 EN
Výroba spoľahlivej vodotesnej tašky vyžaduje presné inžinierstvo a pokročilé techniky tesnenia, ktoré výrazne presahujú štandardné šitie látky. Významní dodávatelia v tomto odvetví prijali vysokofrekvenčné zváranie ako hlavnú metódu na vytváranie švov, ktoré vydržia extrémne vystavenie vlhkosti, tlaku a environmentálnemu zaťaženiu. Táto technológia mení spôsob, akým sa vodotesné tašky vyrábajú, a zaisťuje, že cestovatelia a profesionáli môžu dôverovať svojmu vybaveniu aj v náročných podmienkach. Porozumenie zváraciemu procesu, ktorý stojí za vodotesnou taškou, poskytuje vhľad do toho, prečo je kvalita dôležitá, a čo oddeľuje výnimočné tašky od bežných alternatív.

Vysokofrekvenčné zváranie sa stalo štandardným prístupom pre výrobcov, ktorí sa snažia vyrábať vodotesné dufflové tašky spĺňajúce medzinárodné štandardy trvanlivosti. Na rozdiel od tradičných metód používajúcich ihlu a niť vytvára zváranie trvalé molekulárne spojenie medzi materiálmi a tak odstraňuje mikro-medzery, cez ktoré by mohla prenikať voda. Tento proces vyžaduje špeciálne vybavenie, odborne vyškolených operátorov a prísne protokoly kontroly kvality. Tento článok skúma, ako dodávatelia vykonávajú vysokofrekvenčné ševné zváranie, aké technické špecifikácie sú zahrnuté, a prečo je táto výrobná metóda nevyhnutná na výrobu vodotesnej dufflovej tašky, ktorá spoľahlivo funguje v reálnych podmienkach.
Základy vysokofrekvenčného zvárania pre vodotesné dufflové tašky
Ako vysokofrekvenčná energia vytvára tesné švy
Vysokofrekvenčné zváranie funguje tak, že na termoplastické materiály pôsobí rádiofrekvenčná energia, ktorá vyvoláva teplo a spája vrstvy bez ohrozenia ich štrukturálnej integrity. Keď výrobcovia vyrábajú vodotesný duffle batoh, aplikujú elektromagnetické vlny s frekvenciou medzi 13,56 a 27,12 MHz priamo na rozhranie materiálov. Táto energia vzbudzuje molekulárne reťazce v polyesterových a polyuretánových povlakoch, čím vzniká lokálne topenie, ktoré spojí susedné vrstvy do jediného nepretržitého tesnenia. Tento proces vytvorí šev vodotesného duffle batohu, ktorý je pevnejší ako samotný okolitý materiál, čo robí spoj najmenej pravdepodobným miestom poruchy počas používania.
Presnosť vysokofrekvenčného zvárania ho odlišuje od lepenia alebo ultrazvukových metód. Aby vodotesná taška dosiahla skutočnú vodotesnosť, každý milimeter švu musí dosiahnuť úplnú molekulárnu fúziu bez prepaľovania látky. Operátori používajú nástroje s regulovaným tlakom a starostlivo kalibrované doby pôsobenia, aby kontrolovali hĺbku a konzistenciu. Výsledná vodotesná taška vykazuje rovnakú kvalitu švov pri tisícoch kusov a spĺňa tolerančné špecifikácie, ktoré vyžadujú prísne systémy kontroly kvality.
Príprava materiálu pred zváraním
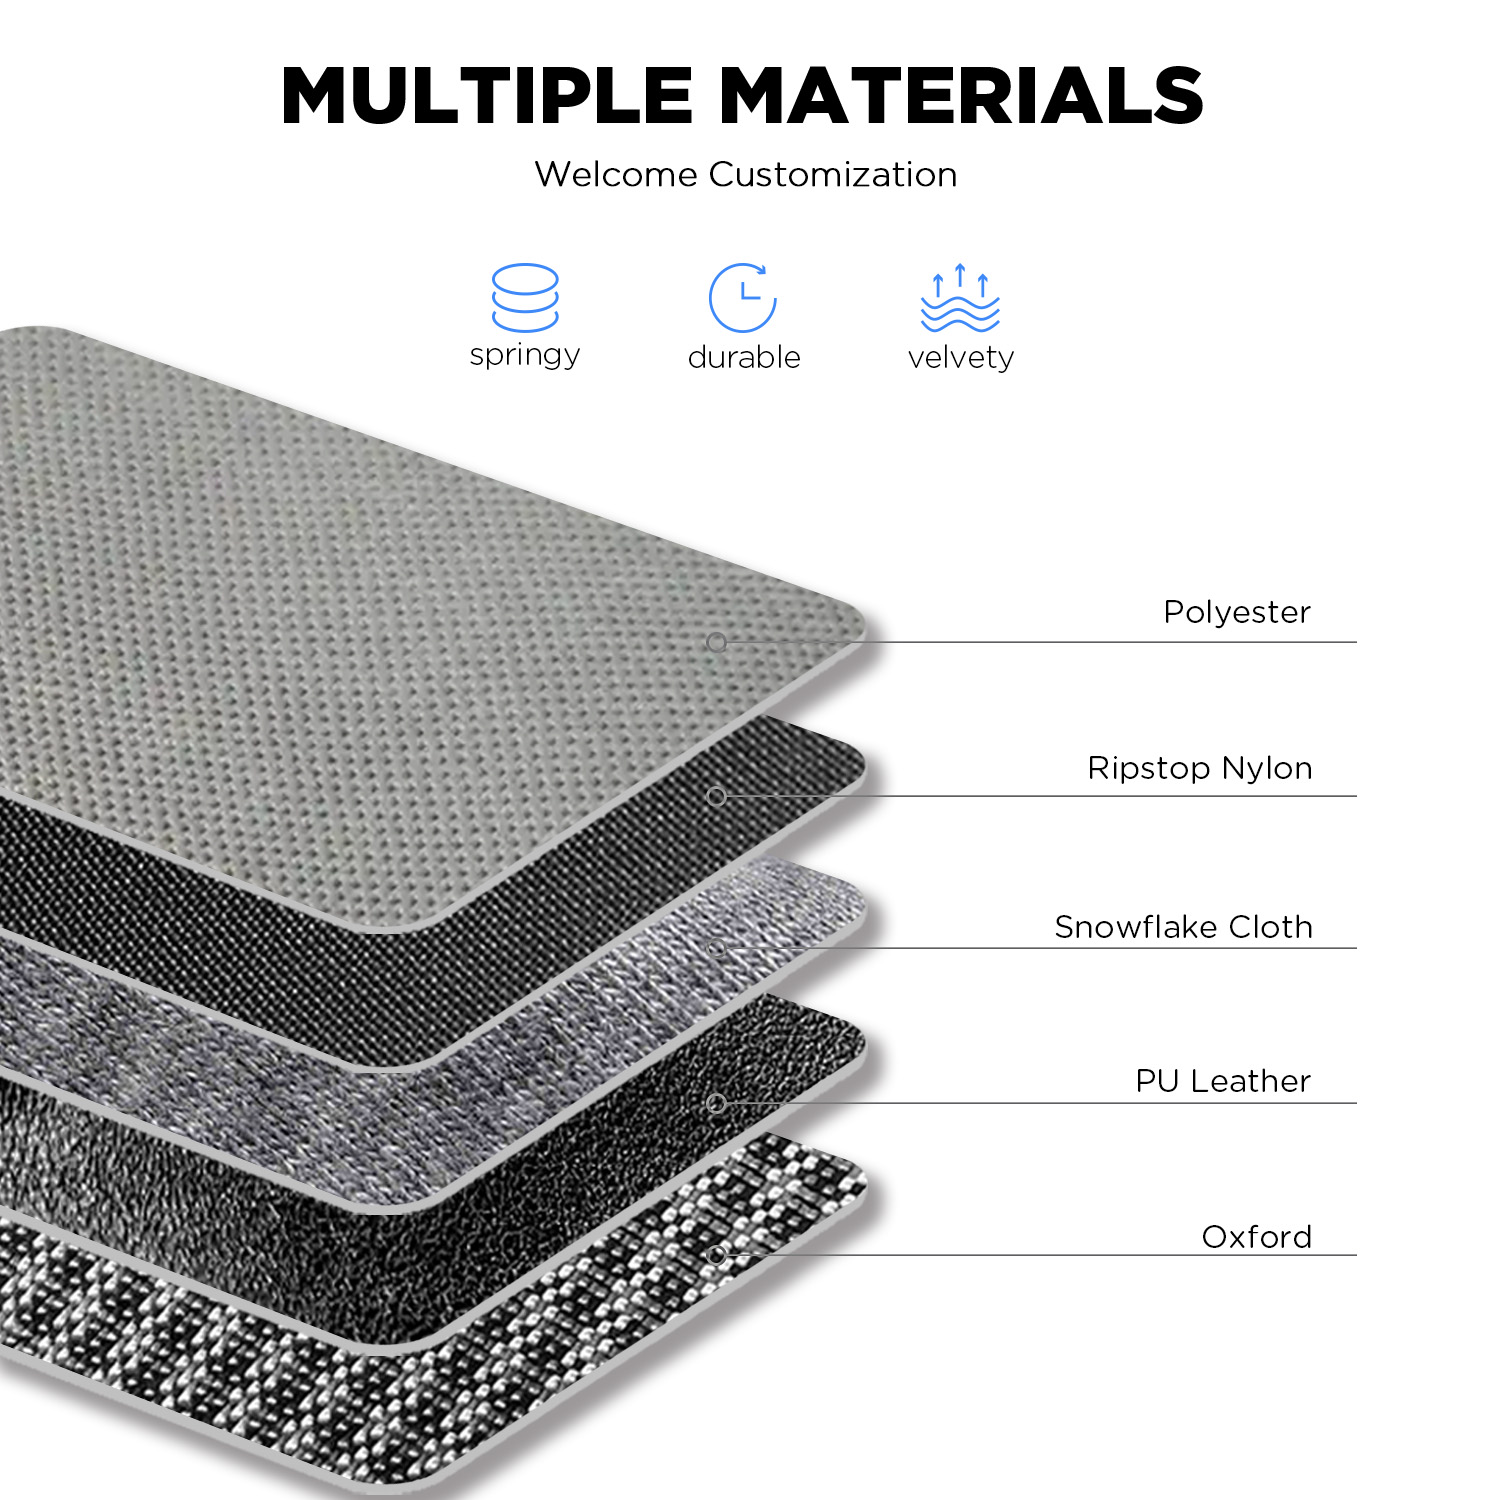
Pred začatím akéhokoľvek zvárania musia dodávatelia pripravujúci vodotesný duffle bag materiály mimoriadne starostlivo. Vonkajší povrch je zvyčajne polyesterská tkanina sfarbená v roztoku a potiahnutá polyuretánom alebo PVC, čo vytvára vrstvu brániacu vnikaniu vody. Vnútorný povrch môže byť z nylonu alebo bavlneného plátna, aby sa zabezpečila trvanlivosť a pohodlie. Oba materiály musia byť dokonale čisté, bez olejov, prachu a vlhkosti, pretože nečistoty ovplyvňujú proces zvárania a oslabujú švy vodotesného duffle bagu. Výrobcovia používajú špeciálne systémy na čistenie a prostredia s regulovanou vlhkosťou, aby udržali konzistentnosť materiálov.
Látka sa tiež musí umiestniť s presnosťou na milimeter, kým sa elektroda na zváranie nedotkne povrchu. Výrobca vodotesných kufrov používa automatické systémy privádzania materiálu alebo presné ručné umiestňovanie, aby sa zabezpečilo, že šev prebieha presne v mieste určenom technickou dokumentáciou. Akýkoľvek posun spôsobí buď neúplné zatvorenie švu, alebo nežiadúce poškodenie materiálu. Výrobcovia vysokokvalitných vodotesných kufrov využívajú systémy riadené vizuálnym vstupom, ktoré overujú umiestnenie materiálu ešte pred začiatkom procesu zvárania a tým zaručujú, že každý dokončený kufor spĺňa požadované technické špecifikácie.
Proces vysokofrekvenčného zvárania na vytváranie švov
Konfigurácia zariadenia a prevádzkové parametre
Moderný zvárací stroj s vysokou frekvenciou na výrobu vodotesnej tašky pozostáva z napájacieho zdroja, komory dielektrického ohrievania, tlakového systému a chladiaceho mechanizmu. Napájací zdroj generuje stálu rádiofrekvenčnú energiu, zvyčajne v rozsahu 2 až 5 kW pre výrobu tašiek. Komora dielektrického ohrievania obsahuje zvárací elektród, ktorý je tvarovaný tak, aby zodpovedal požadovanému profilu švu. Pre vodotesnú tašku sú elektródy často tvarované tak, aby vytvorili posilnené švy v miestach namáhania, ako sú rohy a miesta pripevnenia rukoviet, čím sa pridáva štrukturálna podpora tam, kde taška pociťuje maximálne zaťaženie.
Tlak použitý počas zvárania priamo ovplyvňuje kvalitu vodotesnej švy tašky. Príliš malý tlak ponecháva medzery; nadmerný tlak spôsobuje prepaľovanie materiálov a oslabenie látky. Dodávatelia zvyčajne používajú tlak od 100 do 300 libier, v závislosti od hrúbky materiálu a doby zvárania. Doba zdržania – teda doba, počas ktorej elektroda zostáva v kontakte s materiálom – sa pre vodotesnú tašku pohybuje od 0,5 do 3 sekúnd a závisí od zloženia materiálu a šírky švy. Obsluha tieto parametre neustále sleduje a nastavenia prispôsobuje, aby počas celého výrobného cyklu udržala konzistenciu.
Chladenie a fixovanie zvaru
Po stiahnutí zváracieho elektrody musí novozapečatený vodotesný šev tašky vychladnúť za kontrolovaných podmienok, aby sa maximalizovala jeho pevnosť. Väčšina výrobcov používa chladenie vzduchom alebo nástroje chladené vodou na rýchle zníženie teploty zváraného územia, čím sa umožní tuhnutie termoplastického spoja bez deformácie. Počas tejto fázy prebieha v ševe vodotesnej tašky rýchla molekulárna prekryštalizácia, ktorá fixuje zlúčenú štruktúru. Predčasné odstránenie alebo ohýbanie počas chladenia kompromitujú vodotesnosť tašky, preto mnoho dodávateľov využíva automatické manipulačné systémy, ktoré udržiavajú hotové švy nepohybné počas 10 až 30 sekúnd po zváraní.
Niektorí pokročilí výrobcovia používajú sekundárne chladiace systémy, ktoré cirkulujú chladenú vodu cez elektródu alebo stlačovacie dosky, čím sa zrýchľuje výrobný cyklus vodotesných dufflových tašiek a zároveň sa zlepšuje kvalita švov. Táto technika je obzvlášť užitočná pri výrobe vodotesných dufflových tašiek s rozsiahlym ševným povrchom, keď výrobný objem vyžaduje vyššiu rýchlosť spracovania. Riadené chladenie zabezpečuje, že vodotesná dufflová taška zachováva rozmernú stabilitu a že šev zostáva dostatočne pružný na skutočné použitie, bez toho aby sa stal krehkým alebo náchylným na trhliny v priebehu času.
Zabezpečenie kvality a testovanie výkonu
Metódy kontrolu zváraných švov
Kontrola kvality vodotesnej tašky začína ihneď po zváraní, pričom operátori vykonávajú vizuálne prehliadky povrchových chýb, popálenín alebo neúplného zvarenia. Každá vodotesná taška prechádza overením rozmerov, aby sa zabezpečilo, že švy zodpovedajú technickým výkresom. Pokročilí dodávatelia používajú automatické optické systémy, ktoré fotografovali každý šev vodotesnej tašky a porovnávajú ho so vzorovými štandardmi, pričom odchýlky označujú na ľudskú kontrolu. Tento dvojvrstvový prístup k inšpekcií zachytí chyby ešte pred tým, ako dosiahnu zákazníkov, čím sa chráni aj renomé značky, aj bezpečnosť koncových užívateľov.
Ničivé testovanie dopĺňa vizuálnu kontrolu overovaním štrukturálnej integrity vodotesnej tašky náhodne v pravidelných intervaloch. Kvalitné tímy režú vzorky švov z výrobných sérií a vykonávajú odlepujúce testy, pri ktorých merajú silu potrebnú na oddelenie zváraných vrstiev. Správne vykonaný šev vodotesnej tašky zvyčajne vyžaduje 10 až 20 libier sily na palec na roztrhnutie – výrazne vyššiu ako okolitý materiál. Pri testoch výbuchu sa do vodotesnej tašky privádza tlak zvnútra, čím sa simulujú extrémne zaťažovacie podmienky a overuje sa, že zvárané rohy a švy zostávajú neporušené bez prasknutia alebo úniku.
Overenie odolnosti voči vode
Každá výrobná dávka vodotesnej tašky podstupuje ponorné testovanie, aby sa overila skutočná odolnosť voči vode. Vzorky tašiek sa naplnia suchým materiálom, uzavriu sa a ponoria sa do vody po dobu niekoľkých hodín – zvyčajne 24 až 48 hodín. Po vybratí sa obsah skontroluje na prítomnosť vlhkosti, čím sa potvrdí, že konštrukcia vodotesnej tašky a kvalita zvárania skutočne bránia vniknutiu vody. Dodávatelia často toto testovanie vykonávajú za zvýšenej teploty a tlaku, ktoré presahujú bežné podmienky používania, a tým zabezpečujú bezpečnostnú rezervu pri záruke výkonnosti vodotesnej tašky.
Niektorí výrobcovia používajú testovanie so solnou hmlou a skúšky vystavenia UV žiareniu, aby overili, či vodotesná taška zostáva vodoodolná po dlhodobom pôsobení environmentálnych faktorov. Tieto zrýchlené postupy starnutia simulujú mesiace reálneho vystavenia len za niekoľko dní a odhaľujú možné degradácie materiálov alebo švov vodotesnej tašky. Výnimoční dodávatelia uchovávajú dokumentáciu testov pre každú výrobnú sériu, čím preukazujú splnenie medzinárodných noriem, ako je ISO 2880, alebo vojenských špecifikácií, ako je MIL-D-3286, a poskytujú zákazníkom overenú dôveru vo svoju investíciu do vodotesnej tašky.
Prečo je vysokofrekvenčné zváranie dôležité pre Vodotesný dufflový batoh Spoľahlivosť
Výhody oproti tradičným metódam uzatvárania
Tradičné šité švy vytvárajú miesta pre prienik vody do vodotesnej tašky, čo robí vysokofrekvenčné zváranie pre ochranu pred vlhkosťou lepšou voľbou. Lepenie vyžaduje starostlivé prípravu povrchu a môže sa zhoršiť pri vystavení UV žiareniu alebo extrémnym teplotám; vodotesná taška uzatvorená iba lepidlom zvyčajne udrží svoju celistvosť len 2 až 3 roky. Zvárané švy naopak vytvárajú trvalé molekulárne väzby, ktoré sa s časom posilňujú, keď sa termoplast úplne kryštalizuje. Vodotesná taška vyrobená vysokofrekvenčným zváraním zvyčajne udrží plnú odolnosť voči vode počas 5 až 10 rokov intenzívneho používania, čo ju pre zákazníkov robí výhodnejšou voľbou napriek vyšším počiatočným výrobným nákladom.
Rýchlosť a škálovateľnosť vysokofrekvenčného zvárania robia výrobu vodotesnej tašky ekonomicky výhodnou za konkurencieschopné ceny. Na rozdiel od ručného šitie alebo zložitých lepiacich procesov sa zvárací prístroj dá automatizovať, čím sa znížia náklady na prácu a zvýši sa konzistencia. Jeden operátor môže dohliadať na viacero zváracích staníc, pričom každá z nich denne vyrobí 50 až 100 dokončených kusov vodotesných tašiek. Táto účinnosť umožňuje výrobcom investovať do opatrení kontroly kvality, ktoré ďalšie odlišujú ich ponuku vodotesných tašiek od lacnejších alternatív.
Prispôsobenie a pokročilé aplikácie
Moderné vodotesný dufflový batoh dodávatelia využívajú programovateľné konfigurácie elektród na vytváranie špeciálnych ševov, ktoré riešia konkrétne prípady použitia. Zosilnené rohové švy zabraňujú trhlinám spôsobeným napätím v miestach, kde sa vodotesný duffelový batoh opakovane ohýba. Predĺžené švy pozdĺž záťažových zón poskytujú štrukturálnu podporu bez zvyšovania hmotnosti. Niektorí výrobcovia integrujú do návrhu vodotesného duffelového batoha uzavreté oddelenia zváraním vnútorných prepážok, čím vznikajú vodotesné priestory na uloženie elektroniky alebo dokumentov pri zachovaní celkovej kapacity batoha. Táto pružnosť pri aplikácii zvárania ukazuje, prečo sa technológia vysokofrekvenčného zvárania stala priemyselným štandardom pre výrobu vysokokvalitných vodotesných duffelových batohov.
Dodávatelia vodotesných vojenských a expedíciou určených tašiek často používajú dvojité tesnené švy, pričom elektrodu na zváranie aplikujú dvakrát pozdĺž kritických okrajov, aby sa zabezpečila úplná vodotesnosť. Hoci to predlžuje výrobný čas, vytvára sa tak vodotesná taška schopná odolať dlhodobej ponorenej expozícii pod vodou alebo extrémnym dažďovým podmienkam. Priemyselní a komerční používatelia – od stavebných tímov po tímy pre núdzové zásahy – sa na túto úroveň spoľahlivosti spoliehajú, čo robí investíciu do pokročilej technológie zvárania nevyhnutnou pre dodávateľov, ktorí obsluhujú tieto náročné trhy.
Často kladené otázky
Akú teplotu dosiahne šev vodotesnej tašky počas vysokofrekvenčného zvárania?
Počas zváracieho procesu dosahuje rozhranie medzi materiálmi vodotesnej tašky teploty medzi 200 a 300 stupňov Fahrenheita, v závislosti od nastavenia výkonu a zloženia materiálu. Toto teplo je dostatočné na roztopenie termoplastického povlaku bez poškodenia podkladovej polyesterovej alebo nylonovej látky. Chladenie vodotesnej tašky je kritickou fázou, pretože umožňuje roztopenému materiálu ztuhnúť do silného, trvalého spoja. Operátori sledujú teplotu pomocou termografickej vizualizácie alebo odporových senzorov a upravujú výstupný výkon, aby sa udržala konzistencia po celej výrobnej linke vodotesných tašiek.
Je možné opraviť zváraný šev vodotesnej tašky, ak zlyhá?
V väčšine prípadov sa poškodený šev vodotesnej tašky nedá tradičnými opravnými metódami úplne obnoviť na pôvodnú pevnosť, hoci dočasné opravy sú možné. Ak sa vodotesnej taške objaví malá netesnosť, používatelia môžu ako dočasné riešenie použiť vodotesný tesniaci prostriedok alebo špeciálny tkaninový lepiaci prostriedok. Definitívna oprava však vyžaduje opätovné zváranie kvalifikovaným technikom s prístupom ku rovnakému vysokofrekvenčnému zariadeniu, ktoré sa používa aj počas výroby. Preto výrobcovia vysokokvalitných vodotesných tašiek ponúkajú rozšírené záruky a opravné služby, aby zákazníci mohli poškodenie rýchlo a profesionálne odstrániť namiesto pokusov o domáce opravy, ktoré by mohli tašku ešte viac poškodiť.
Ako zabezpečujú dodávatelia konzistentnú kvalitu zvárania pri veľkých výrobných sériách vodotesných tašiek?
Zabezpečenie konzistentnej kvality pri výrobe vodotesných tašiek vyžaduje monitorovanie v reálnom čase, pravidelnú kalibráciu zariadení a štatistickú kontrolu procesov. Dodávatelia zaznamenávajú každý parameter – výkon, tlak, dobu pôsobenia a teplotu elektród – pre každú vyrobenú vodotesnú tašku, čím vytvárajú digitálny záznam, ktorý je možné stopy späť na konkrétne dátumy výroby a sériové čísla. Automatické systémy na kontrolu fotografovali kažvý šev vodotesnej tašky a porovnávali ho s preddefinovanými hranicami kvality. Pravidelná údržba zabraňuje posunu zariadení a občasná rekalicbračia zaisťuje, že vodotesná taška spĺňa požadované špecifikácie počas celého výrobného cyklu. Tento prístup založený na dátach umožňuje výrobcom identifikovať trendy ešte predtým, než sa kvalitné zníženie stane viditeľným, čím sa chráni integrita každej vodotesnej tašky opúšťajúcej výrobné zariadenie.